

Quá trình đánh bóng mất bao lâu để đạt được độ bóng cao trên sô cô la dragees?
Tìm hiểu về dòng thời gian đánh bóng sô cô la Dragee
Hành trình từ bề mặt sô-cô-la mờ đến lớp hoàn thiện có độ bóng cao như gương trên sô-cô-la dragee vừa là nghệ thuật vừa là khoa học. Các nhà quản lý sản xuất và chuyên gia kiểm soát chất lượng thường xuyên hỏi: Quá trình đánh bóng thực sự mất bao lâu để đạt được độ bóng cao đáng mơ ước trên những chiếc bánh sô cô la? Câu trả lời không đơn giản vì có nhiều biến số ảnh hưởng đến dòng thời gian, nhưng việc hiểu rõ những yếu tố này là điều cần thiết để tối ưu hóa hiệu quả sản xuất và duy trì chất lượng sản phẩm ổn định.
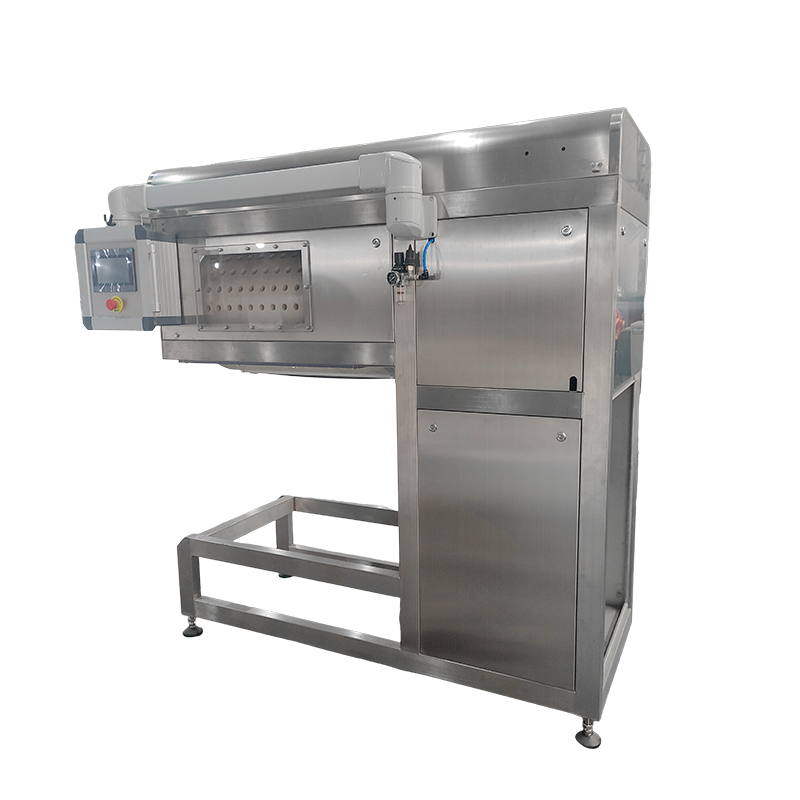
Trong môi trường sản xuất bánh kẹo chuyên nghiệp, quy trình đánh bóng sô cô la kéo thường dao động từ 45 phút đến 3 giờ mỗi lô, tùy thuộc vào thông số kỹ thuật của thiết bị, đặc tính sản phẩm và chất lượng hoàn thiện mong muốn. Dòng thời gian này bao gồm toàn bộ chu trình đánh bóng, bao gồm giai đoạn chuẩn bị, giai đoạn đánh bóng tích cực và giai đoạn xác minh chất lượng. Đối với các hoạt động sử dụng nâng cao Máy đánh bóng sô cô la và kẹo hệ thống, quy trình có thể được sắp xếp hợp lý đáng kể trong khi vẫn duy trì các tiêu chuẩn hoàn thiện đặc biệt.
Sự thay đổi thời gian bắt nguồn từ những khác biệt cơ bản về hình dạng sản phẩm, độ dày lớp phủ, điều kiện môi trường xung quanh và phương pháp đánh bóng cụ thể được sử dụng. Những con rồng hình tròn và hình cầu thường đánh bóng nhanh hơn những hình dạng không đều do bề mặt tiếp xúc đồng đều hơn với chất đánh bóng. Tương tự, các sản phẩm có lớp phủ sôcôla mỏng hơn cần ít thời gian đánh bóng hơn so với các trung tâm được phủ nhiều, vì tỷ lệ diện tích bề mặt trên thể tích ảnh hưởng đến tốc độ mà môi trường đánh bóng có thể tạo ra độ bóng mong muốn.
Các yếu tố ảnh hưởng đến thời gian đánh bóng
Thông số kỹ thuật thiết bị và thông số hiệu suất
Các thông số kỹ thuật của thiết bị đánh bóng của bạn có liên quan trực tiếp đến thời gian xử lý. Máy đánh bóng hiện đại có đường kính trống từ 600mm đến 1500mm, với tốc độ quay thường được đặt trong khoảng 28 và 32 vòng quay mỗi phút cho hành động đánh bóng tối ưu. Máy được trang bị bộ truyền động tần số thay đổi cho phép người vận hành điều chỉnh tốc độ quay một cách linh hoạt trong suốt chu trình đánh bóng, điều này có thể giảm 15-20% thời gian xử lý tổng thể so với các máy có tốc độ cố định.
Công suất sưởi ấm đại diện cho một yếu tố thời gian quan trọng khác. Các hệ thống có công suất gia nhiệt cao hơn (2-3kW) có thể duy trì nhiệt độ trống ổn định trong khoảng 20-25°C hiệu quả hơn, ngăn chặn sự dao động nhiệt độ thường kéo dài chu kỳ đánh bóng. Các mẫu tiên tiến kết hợp các bộ phận làm nóng kép với bộ điều khiển độc lập, cho phép điều chỉnh nhiệt độ nhanh chóng để phù hợp với các công thức sôcôla khác nhau mà không làm gián đoạn quy trình sản xuất.
Đặc tính và hình học sản phẩm
Các tính chất vật lý của những con rồng được đánh bóng tác động đáng kể đến thời gian xử lý. Các danh mục sản phẩm tiêu chuẩn và khung thời gian đánh bóng điển hình của chúng bao gồm:
- Kéo hình cầu tròn (đường kính 8-12mm): 45-75 phút để có độ bóng cao
- Sản phẩm có hình dạng dẹt hoặc hình đậu lăng: 60-90 phút do bề mặt phẳng
- Hình dạng hình trụ hoặc hình cột: 90-120 phút yêu cầu các quy trình đánh bóng chuyên dụng
- Hình dạng không đều hoặc nhiều mặt: 120-180 phút để phủ toàn bộ bề mặt
- Sôcôla hình trụ bọc giấy nhôm: 30-45 phút để nén giấy bạc và tăng độ bóng
Tính toán tỷ lệ diện tích bề mặt trên khối lượng cho thấy rằng các vật kéo nhỏ hơn (dưới 10mm) đánh bóng hiệu quả hơn các vật liệu lớn hơn vì chất đánh bóng phân bổ đều hơn trên tổng diện tích bề mặt. Tuy nhiên, các sản phẩm rất nhỏ (dưới 5 mm) có thể yêu cầu giảm tốc độ trống để ngăn chặn sự kết tụ, có thể kéo dài thời gian xử lý thêm 10-15%.
Điều kiện môi trường và khí quyển
Mức nhiệt độ và độ ẩm xung quanh tạo ra sự khác biệt có thể đo lường được trong thời gian đánh bóng. Điều kiện môi trường tối ưu để đánh bóng sôcôla bao gồm:
- Nhiệt độ môi trường xung quanh: 18-22°C (64-72°F)
- Độ ẩm tương đối: 50-55%
- Lưu thông không khí: Được kiểm soát để ngăn ngừa ô nhiễm bụi
Khi độ ẩm môi trường vượt quá 60%, thời gian đánh bóng có thể tăng thêm 20-30% do độ ẩm cản trở quá trình kết tinh tạo nên bề mặt bóng. Ngược lại, điều kiện cực kỳ khô (độ ẩm dưới 40%) có thể gây khô nhanh, ngăn cản sự phân phối chất đánh bóng thích hợp, đòi hỏi tốc độ xử lý chậm hơn và chu kỳ kéo dài.
Khoa học đằng sau sự hình thành lớp hoàn thiện có độ bóng cao
Động lực kết tinh và sàng lọc bề mặt
Để đạt được độ bóng cao trên sô cô la dragee liên quan đến việc xử lý quá trình kết tinh bơ ca cao ở cấp độ vi mô. Quá trình đánh bóng tạo ra ma sát cơ học tạo ra nhiệt được kiểm soát (khoảng 28-32°C trên bề mặt sản phẩm), làm mềm lớp phủ sô cô la trong giây lát. Khi trống tiếp tục quay và không khí mát lưu thông, bề mặt kết tinh lại thành Dạng đa hình ổn định, tạo ra vẻ ngoài bóng loáng đặc trưng.
Chu kỳ nhiệt này xảy ra lặp đi lặp lại trong suốt chu trình đánh bóng, với mỗi lần lặp lại sẽ tinh chỉnh cấu trúc bề mặt. Nghiên cứu chỉ ra rằng phát triển độ bóng tối ưu đòi hỏi 15-25 chu kỳ nhiệt hoàn chỉnh , điều này giải thích tại sao quá trình này không thể vội vàng được. Cố gắng tăng tốc chu trình bằng cách gia nhiệt quá mức hoặc tác động cơ học mạnh sẽ dẫn đến các khuyết tật bề mặt, hiện tượng nở mỡ hoặc phân bố độ bóng không đồng đều cần phải xử lý lại.
Giao thức ứng dụng chất đánh bóng
Việc áp dụng chất đánh bóng tuân theo các giao thức tính thời gian chính xác khác nhau tùy theo loại sản phẩm và cường độ hoàn thiện mong muốn. Các chất đánh bóng phổ biến và thời gian ứng dụng của chúng bao gồm:
| Chất đánh bóng | Giai đoạn nộp đơn | Thời lượng | kết quả |
| Dung dịch Gum Arabic (2-3%) | Hoàn thiện cuối cùng | 15-20 phút | Con dấu bảo vệ có độ bóng cao |
| Hỗn hợp sáp ong-Carnauba | Đánh bóng trung gian | 25-35 phút | Độ bóng sâu với độ bền |
| Men gốc Shellac | Chất bịt kín cuối cùng | 10-15 phút | Độ bóng và bảo vệ tối đa |
| Đánh bóng tự nhiên (Không có chất phụ gia) | Quá trình mở rộng | 120-180 phút | Ánh sáng tinh tế, xử lý tối thiểu |
Thời điểm áp dụng đại lý là rất quan trọng. Việc sử dụng sớm các chất bịt kín có thể gây ra các khuyết điểm trên bề mặt, trong khi việc sử dụng muộn có thể dẫn đến độ bám dính không đủ. Người vận hành có kinh nghiệm thường áp dụng chất đánh bóng theo ba giai đoạn: chuẩn bị bề mặt ban đầu (20% tổng thời gian), đánh bóng sơ bộ (50% tổng thời gian) và phát triển độ bóng cuối cùng (30% tổng thời gian).
Tối Ưu Hóa Thời Gian Đánh Bóng Thông Qua Kiểm Soát Quy Trình
Chiến lược quản lý nhiệt độ
Kiểm soát nhiệt độ hiệu quả là yếu tố quan trọng nhất trong việc giảm thời gian đánh bóng mà không ảnh hưởng đến chất lượng. Hệ thống đánh bóng tiên tiến sử dụng khả năng kiểm soát nhiệt độ đa vùng cho phép các phần trống khác nhau duy trì các cấu hình nhiệt riêng biệt. Khả năng này cho phép xử lý đồng thời các sản phẩm ở các giai đoạn khác nhau của chu trình đánh bóng, giảm tổng thời gian đánh bóng lên tới 25%.
Tiến trình nhiệt độ tối ưu trong chu trình đánh bóng tiêu chuẩn 90 phút tuân theo mô hình sau:
- Giai đoạn ban đầu (0-15 phút): Nhiệt độ môi trường xung quanh (20-22°C) để cho phép thích ứng bề mặt
- Giai đoạn làm ấm (15-30 phút): Tăng dần lên 24-26°C để kích hoạt quá trình làm mềm bề mặt
- Giai đoạn đánh bóng tích cực (30-60 phút): Bảo trì ở 28-30°C với các khoảng thời gian làm mát định kỳ
- Giai đoạn phát triển độ bóng (60-75 phút): Làm mát có kiểm soát đến 22-24°C để ổn định quá trình kết tinh
- Giai đoạn đông kết cuối cùng (75-90 phút): Trở về nhiệt độ môi trường để ổn định sản phẩm
Điều chỉnh tốc độ trống và độ nghiêng
Góc nghiêng của trống trong khoảng từ 15° đến 45° ảnh hưởng đáng kể đến kiểu chuyển động của sản phẩm và hiệu quả đánh bóng. Góc dốc hơn (35-45°) tạo ra nhiều hoạt động xếp tầng hơn làm tăng khả năng tiếp xúc bề mặt với chất đánh bóng, có khả năng giảm thời gian xử lý từ 10-15% đối với các sản phẩm tròn. Tuy nhiên, các góc phẳng hơn (15-25°) tỏ ra hiệu quả hơn đối với các hình dạng không đều cần xử lý nhẹ nhàng hơn để ngăn ngừa hư hỏng bề mặt.
Các giao thức tốc độ thay đổi giúp tối ưu hóa hơn nữa thời gian xử lý. Bắt đầu với tốc độ chậm hơn (20-25 vòng/phút) trong giai đoạn phủ ban đầu sẽ ngăn ngừa hư hỏng sản phẩm, đồng thời tăng lên tốc độ đánh bóng tối ưu (30-32 vòng/phút) trong giai đoạn chính giúp tối đa hóa hiệu quả sàng lọc bề mặt. Một số hệ thống tiên tiến kết hợp khả năng quay ngược giúp loại bỏ vùng chết và đảm bảo đánh bóng đồng đều, giảm tổng thời gian chu trình bằng cách đảm bảo độ tiếp xúc nhất quán của tất cả các bề mặt sản phẩm.
Lập kế hoạch sản xuất và lập kế hoạch hàng loạt
Tính toán năng lực sản xuất hàng ngày
Hiểu được các yêu cầu về thời gian đánh bóng chính xác cho phép lập kế hoạch sản xuất và tính toán công suất chính xác. Một máy đánh bóng dòng PGJ tiêu chuẩn có đường kính trống 1000mm và công suất mẻ 50-70kg thường có thể hoàn thành 4-6 mẻ mỗi ca 8 tiếng khi xử lý những con rồng tròn tiêu chuẩn với chu kỳ đánh bóng 60 phút.
Người quản lý sản xuất nên tính đến các thành phần thời gian này khi lập kế hoạch:
- Tải và chuẩn bị: 5-8 phút mỗi mẻ
- Quá trình đánh bóng tích cực: 45-120 phút (tùy thuộc vào sản phẩm)
- Kiểm tra, xác minh chất lượng: 3-5 phút
- Bốc dỡ và chuyển giao: 5-7 phút
- Vệ sinh thiết bị giữa các đợt: 8-12 phút (khi thay đổi sản phẩm, màu sắc)
Những tính toán này chỉ ra rằng tổng thời gian chu trình cho mỗi lô dao động từ 66 đến 152 phút, nhấn mạnh tầm quan trọng của việc nhóm sản phẩm và tối ưu hóa trình tự. Chạy liên tục các sản phẩm tương tự giúp loại bỏ thời gian làm sạch giữa các lô, tăng hiệu quả công suất hàng ngày lên 15-20%.
Tích hợp dây chuyền sản xuất nhiều giai đoạn
Hoạt động sản xuất bánh kẹo hiện đại tích hợp máy đánh bóng vào dây chuyền sản xuất liên tục, trong đó việc đồng bộ hóa thời gian là rất quan trọng. Một dây chuyền tích hợp điển hình bao gồm các trạm phủ, đường hầm làm mát và bộ phận đánh bóng được sắp xếp theo trình tự. Trạm đánh bóng phải duy trì tốc độ với công suất phủ đầu nguồn, thường dao động từ 100-500 kg mỗi giờ tùy thuộc vào cấu hình dây chuyền.
Để tránh tắc nghẽn, nhiều cơ sở sử dụng nhiều máy đánh bóng hoạt động song song, mỗi máy xử lý các loại sản phẩm hoặc yêu cầu hoàn thiện cụ thể. Phương pháp xử lý song song này cho phép dây chuyền tổng thể duy trì dòng chảy liên tục trong khi các lô riêng lẻ nhận được thời gian đánh bóng chính xác cần thiết cho tiêu chuẩn chất lượng. Ví dụ, một dây chuyền sản xuất có công suất 300 kg/giờ có thể sử dụng ba máy đánh bóng, mỗi máy xử lý lô 100 kg theo chu kỳ 90 phút so le, đảm bảo sản lượng liên tục trong khi vẫn duy trì thời gian đánh bóng tối ưu.
Đánh giá chất lượng và xác nhận hoàn thiện
Tiêu chuẩn đo độ bóng khách quan
Việc xác định thời điểm quá trình đánh bóng hoàn tất đòi hỏi phải đo lường khách quan hơn là đánh giá trực quan chủ quan. Phép đo độ bóng tiêu chuẩn công nghiệp sử dụng máy đo độ bóng hình học 60 độ để định lượng độ phản xạ bề mặt. Lớp hoàn thiện sô-cô-la có độ bóng cao thường nằm trong khoảng từ 85-95 đơn vị độ bóng (GU) ở 60 độ, trong khi lớp tráng gương cao cấp có thể vượt quá 95 GU.
Hệ thống giám sát độ bóng theo thời gian thực được tích hợp vào thiết bị đánh bóng hiện đại có thể tự động phát hiện khi sản phẩm đạt được thông số kỹ thuật mục tiêu, ngăn chặn cả việc xử lý dưới mức (không đủ độ bóng) và xử lý quá mức (có khả năng làm hỏng bề mặt hoặc nở mỡ). Các hệ thống này làm giảm sự biến đổi về chất lượng và loại bỏ sự không chắc chắn thường khiến người vận hành phải kéo dài chu kỳ đánh bóng một cách không cần thiết.
Các chỉ số chất lượng hình ảnh và xúc giác
Trong khi phép đo bằng dụng cụ mang lại độ chính xác, nhân viên kiểm soát chất lượng có kinh nghiệm sẽ nhận ra các dấu hiệu trực quan cụ thể cho biết quá trình đánh bóng được tối ưu:
- Phản xạ bề mặt đồng đều mà không có vệt hoặc lốm đốm
- Không có dư lượng chất đánh bóng có thể nhìn thấy hoặc thu hút bụi
- Độ sâu màu nhất quán trên tất cả các bề mặt sản phẩm
- Bề mặt xúc giác mịn màng không bị dính hay thô ráp
- Nhiệt độ sản phẩm ổn định cho thấy quá trình kết tinh đã hoàn thành
Các sản phẩm đáp ứng các tiêu chí này sau thời gian đánh bóng đã tính toán có thể được xả ra một cách tự tin, trong khi những sản phẩm có dấu hiệu thiếu sót có thể yêu cầu xử lý kéo dài hoặc xác định các sai lệch tham số quy trình.
Khắc phục sự cố kéo dài thời gian đánh bóng
Nguyên nhân phổ biến của sự chậm trễ trong quá trình
Khi chu kỳ đánh bóng luôn vượt quá khung thời gian dự kiến, việc điều tra có hệ thống các yếu tố này thường cho thấy nguyên nhân sâu xa:
Vấn đề về chất lượng lớp phủ: Lớp phủ sô cô la có hàm lượng chất béo hoặc ủ không đúng cách có thể khó đánh bóng, cần thêm 30-50% thời gian xử lý. Việc xác minh nhiệt độ lớp phủ trước sẽ ngăn chặn vấn đề này.
Lỗi kiểm soát môi trường: Việc kiểm soát khí hậu không đầy đủ trong khu vực đánh bóng sẽ kéo dài thời gian xử lý khi thiết bị gặp khó khăn trong việc duy trì điều kiện nhiệt tối ưu. Việc lắp đặt hệ thống HVAC chuyên dụng cho khu vực đánh bóng thường giúp giảm thời gian chu kỳ từ 15-25%.
Tình trạng bảo trì thiết bị: Bề mặt trống bị mòn, bộ phận làm nóng kém hiệu quả hoặc hệ thống lưu thông không khí bị tắc làm giảm hiệu quả đánh bóng. Lịch trình bảo trì thường xuyên nên bao gồm việc hoàn thiện bề mặt trống 12-18 tháng một lần và kiểm tra bộ phận làm nóng hàng quý.
Quá tải sản phẩm: Việc vượt quá công suất mẻ được khuyến nghị (thường là 45-90 kg đối với trống 1000mm) sẽ tạo ra tác động đánh bóng không đồng đều và kéo dài thời gian xử lý đồng thời giảm chất lượng. Việc tuân thủ trọng lượng tải quy định sẽ đảm bảo hiệu suất tối ưu.
Kỹ thuật tăng tốc quy trình
Khi nhu cầu sản xuất đòi hỏi phải giảm thời gian đánh bóng, các kỹ thuật đã được xác nhận này có thể đẩy nhanh quá trình xử lý mà không ảnh hưởng đến chất lượng ở mức không thể chấp nhận được:
Tải sản phẩm được điều hòa trước: Đưa sản phẩm về nhiệt độ môi trường trước khi đánh bóng giúp loại bỏ các giai đoạn điều chỉnh nhiệt ban đầu, tiết kiệm 10-15 phút mỗi mẻ.
Nồng độ chất đánh bóng được tối ưu hóa: Sử dụng nồng độ cao hơn một chút của gum arabic hoặc các công thức đánh bóng nhanh chuyên dụng có thể giảm thời gian đánh bóng cuối cùng từ 20-30%, tuy nhiên cần phải cân nhắc về chi phí.
Tăng cường lưu thông không khí: Nâng cấp hệ thống quạt gió để tăng luồng không khí lên 25-30% giúp tăng tốc quá trình làm khô và kết tinh bề mặt, đặc biệt có lợi trong môi trường có độ ẩm cao.
Kiểm soát tham số tự động: Hệ thống điều khiển dựa trên PLC tự động điều chỉnh nhiệt độ và tốc độ dựa trên phản hồi sản phẩm theo thời gian thực giúp ngăn chặn tình trạng xử lý quá mức thận trọng thường xảy ra khi vận hành thủ công.
Lựa chọn thiết bị để vận hành hiệu quả về thời gian
Kết hợp thông số kỹ thuật của máy với yêu cầu sản xuất
Việc lựa chọn thiết bị đánh bóng thích hợp liên quan đến việc cân bằng khả năng về thời gian xử lý với yêu cầu về khối lượng sản xuất. Tiêu chí lựa chọn chính bao gồm:
| Đường kính trống | Công suất hàng loạt | Thời gian chu kỳ điển hình | Sản lượng hàng ngày (8 giờ) |
| 600mm | 15 kg | 45-60 phút | 120-180kg |
| 800mm | 30-50kg | 50-75 phút | 240-400kg |
| 1000mm | 50-70kg | 60-90 phút | 300-500kg |
| 1250mm | 120-180kg | 75-120 phút | 600-900kg |
Các cơ sở có danh mục sản phẩm đa dạng được hưởng lợi từ việc duy trì nhiều kích cỡ máy, cho phép tối ưu hóa kích thước lô cho từng loại sản phẩm thay vì buộc tất cả sản phẩm phải sử dụng thiết bị quá khổ giúp kéo dài thời gian xử lý.
Các tính năng nâng cao giúp giảm thời gian xử lý
hiện đại Máy đánh bóng sô cô la và kẹo hệ thống kết hợp các tính năng được thiết kế đặc biệt để giảm thiểu thời gian đánh bóng đồng thời nâng cao chất lượng hoàn thiện:
Điều khiển biến tần (VFD): Cho phép điều chỉnh tốc độ chính xác trong suốt chu trình đánh bóng, tối ưu hóa hoạt động cơ học cho từng giai đoạn và giảm tổng thời gian từ 15-20% so với các hệ thống tốc độ cố định.
Giao hàng đại lý đánh bóng tự động: Hệ thống phun có thể lập trình áp dụng các chất đánh bóng theo khoảng thời gian và nồng độ tối ưu, loại bỏ sự chậm trễ và không nhất quán trong ứng dụng thủ công làm kéo dài thời gian xử lý.
Hồ sơ nhiệt độ tích hợp: Gia nhiệt đa vùng với các điều khiển độc lập cho phép xử lý đồng thời các sản phẩm ở các giai đoạn đánh bóng khác nhau, tạo ra dòng chảy liên tục trong hệ thống theo mẻ một cách hiệu quả.
Hệ thống trống thay đổi nhanh: Khả năng tháo và thay trống không cần dụng cụ giúp giảm thời gian vệ sinh và thay đổi giữa các mẻ từ 30-45 phút xuống dưới 10 phút, cải thiện đáng kể công suất hiệu quả hàng ngày.
Tiêu chuẩn ngành và tiêu chuẩn thực hiện
Phân tích so sánh hiệu quả xử lý
Dữ liệu ngành cho thấy sự khác biệt đáng kể về hiệu quả đánh bóng giữa các phương pháp vận hành khác nhau. Các cơ sở tốt nhất đạt được thời gian chu kỳ đánh bóng trung bình là 45-55 phút đối với drage tròn tiêu chuẩn , trong khi những người có trình độ trung bình thường cần 75-90 phút để có được chất lượng đầu ra tương đương. Khoảng cách hiệu quả 30-40% này chủ yếu xuất phát từ khả năng của thiết bị, độ tinh vi của việc kiểm soát quy trình và trình độ đào tạo của người vận hành.
Các chỉ số hiệu suất chính cho hoạt động đánh bóng phải bao gồm:
- Thời gian chu kỳ trên mỗi kg thành phẩm
- Tỷ lệ chất lượng vượt qua lần đầu (tỷ lệ phần trăm đáp ứng tiêu chuẩn về độ bóng mà không cần xử lý lại)
- Tiêu thụ năng lượng mỗi mẻ
- Tỷ lệ sử dụng thiết bị (thời gian sản xuất thực tế so với thời gian sẵn có)
- Hiệu suất chất đánh bóng (gram chất trên mỗi kg sản phẩm)
Các hoạt động hoạt động hiệu quả nhất duy trì tỷ lệ chất lượng lần đầu trên 95%, trong khi các cơ sở đang gặp khó khăn trong việc kiểm soát quy trình có thể thấy tỷ lệ tái xử lý là 15-25%, tăng tổng thời gian đánh bóng và mức tiêu thụ tài nguyên một cách hiệu quả một cách tương ứng.
Xu hướng tương lai trong việc giảm thời gian đánh bóng
Các công nghệ mới nổi hứa hẹn giảm hơn nữa thời gian chu kỳ đánh bóng trong khi vẫn duy trì hoặc cải thiện chất lượng hoàn thiện. Các hệ thống đánh bóng được hỗ trợ bằng siêu âm, hiện đang trong giai đoạn phát triển tiên tiến, cho thấy tiềm năng giảm 40-50% thời gian xử lý thông qua tăng cường kích hoạt bề mặt. Tương tự, các công thức phủ tiên tiến với động học kết tinh được cải thiện có thể cho phép phát triển độ bóng nhanh hơn mà không cần can thiệp đánh bóng cơ học.
Tự động hóa và tích hợp trí tuệ nhân tạo mang đến những cơ hội trước mắt nhất để tối ưu hóa thời gian. Các thuật toán học máy phân tích hình thức sản phẩm theo thời gian thực và tự động điều chỉnh các tham số quy trình có thể loại bỏ các giới hạn an toàn bảo thủ mà người vận hành thường áp dụng, giảm thời gian chu kỳ từ 10-15% trong khi cải thiện tính nhất quán.
Hướng dẫn thực hiện thực tế
Thiết lập quy trình vận hành tiêu chuẩn
Việc ghi lại các thông số thời gian chính xác cho từng loại sản phẩm đảm bảo kết quả nhất quán và cho phép cải tiến liên tục. Quy trình vận hành tiêu chuẩn cần nêu rõ:
Tiêu chuẩn thời gian dành riêng cho sản phẩm: Thời lượng đánh bóng tối thiểu, mục tiêu và tối đa dựa trên dữ liệu hiệu suất lịch sử và nghiên cứu xác nhận chất lượng. Các tiêu chuẩn này cần được xem xét hàng quý và cập nhật dựa trên những cải tiến về quy trình hoặc thay đổi về công thức.
Giao thức quyết định: Tiêu chí rõ ràng để xác định thời điểm kéo dài quá trình xử lý, thời điểm xả sản phẩm và thời điểm bắt đầu điều tra khắc phục sự cố. Các giao thức này ngăn chặn việc kéo dài thời gian tùy ý thường xảy ra khi người vận hành thiếu hướng dẫn rõ ràng.
Yêu cầu về tài liệu: Ghi lại thời gian chu kỳ thực tế, điều kiện môi trường và thước đo chất lượng