

Dây chuyền Ký gửi và Đúc khuôn Nâng cao Quy mô Sản xuất Bánh kẹo như thế nào
Hệ thống tạo hình bánh kẹo công nghiệp
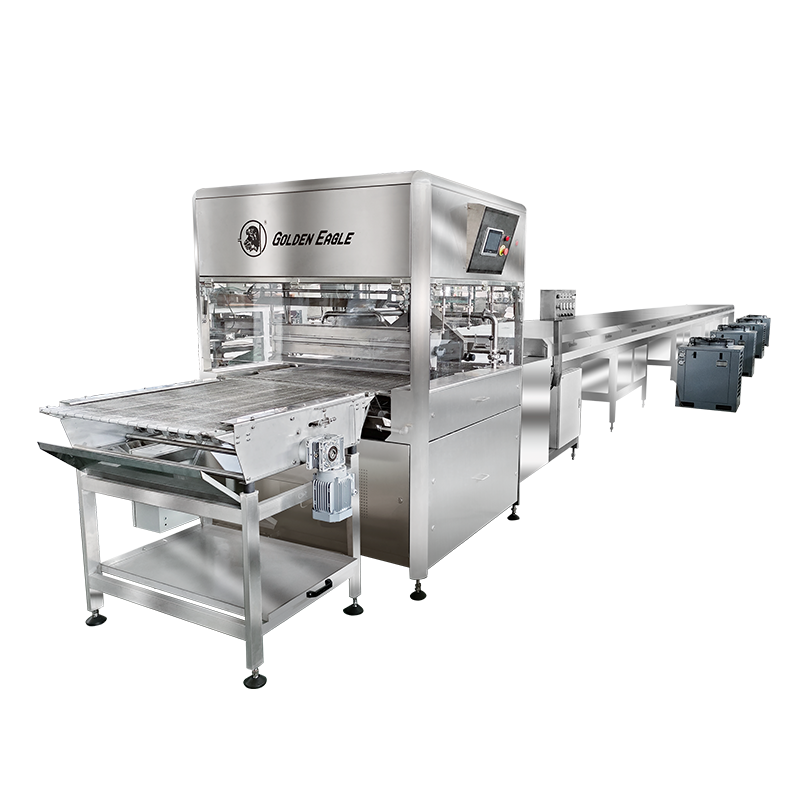
Sản xuất bánh kẹo khối lượng lớn đòi hỏi độ chính xác tuyệt đối, kiểm soát nhiệt và độ tin cậy cơ học. Trọng tâm của quá trình chế biến sôcôla công nghiệp hiện đại là các hệ thống tự động được thiết kế để biến khối sôcôla lỏng thành các sản phẩm cuối cùng có cấu trúc, được ủ và chia thành từng phần hoàn hảo. Dù xử lý khối rắn, kẹo hạt dẻ phức tạp, hạt nhỏ hay đậu lăng vỏ đường, các cơ sở sản xuất đều phải triển khai cấu hình tạo hình chuyên dụng để đạt được tính nhất quán trên hàng triệu đơn vị mỗi ngày.
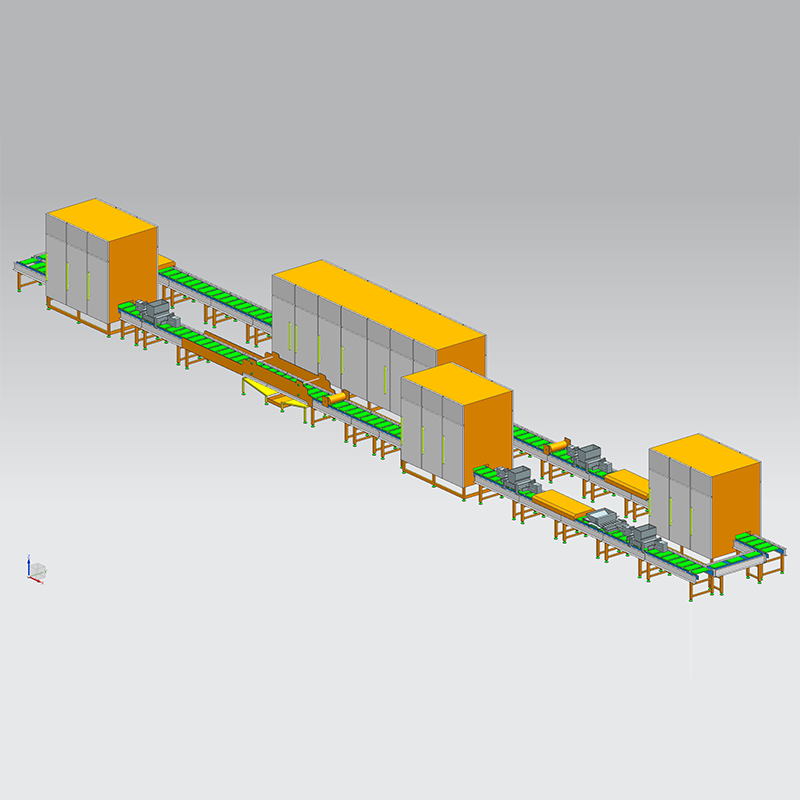
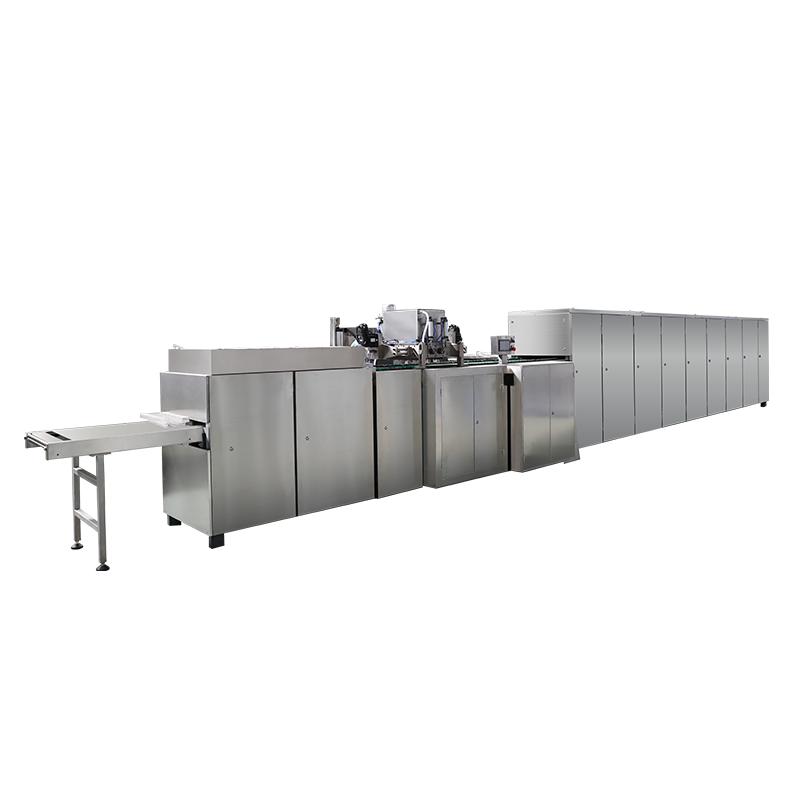
Quá trình chuyển đổi từ sản xuất hàng loạt thủ công hoặc bán tự động sang hoạt động hoàn toàn liên tục đòi hỏi sự hiểu biết sâu sắc về động lực học chất lỏng, làm mát nhiệt động và đồng bộ hóa cơ học. Sô cô la lỏng hoạt động như một chất lỏng phi Newton, thể hiện các đặc tính thixotropic đòi hỏi phải khuấy trộn liên tục, phạm vi nhiệt độ chính xác và ứng suất cắt được tính toán cẩn thận trong quá trình lắng đọng. Những thay đổi nhỏ về nhiệt độ khối lượng hoặc áp suất cơ học có thể dẫn đến các khiếm khuyết về cấu trúc, độ ổn định nở mỡ kém hoặc trọng lượng sản phẩm không nhất quán. Để giảm thiểu những rủi ro này, các cơ sở sản xuất bánh kẹo hiện đại triển khai các hệ thống tích hợp đầy đủ như dây chuyền đúc sô cô la tự động q11 để ổn định các biến trong suốt vòng đời sản xuất.
Cơ chế hoạt động của Dây chuyền đúc sô-cô-la tự động Q11
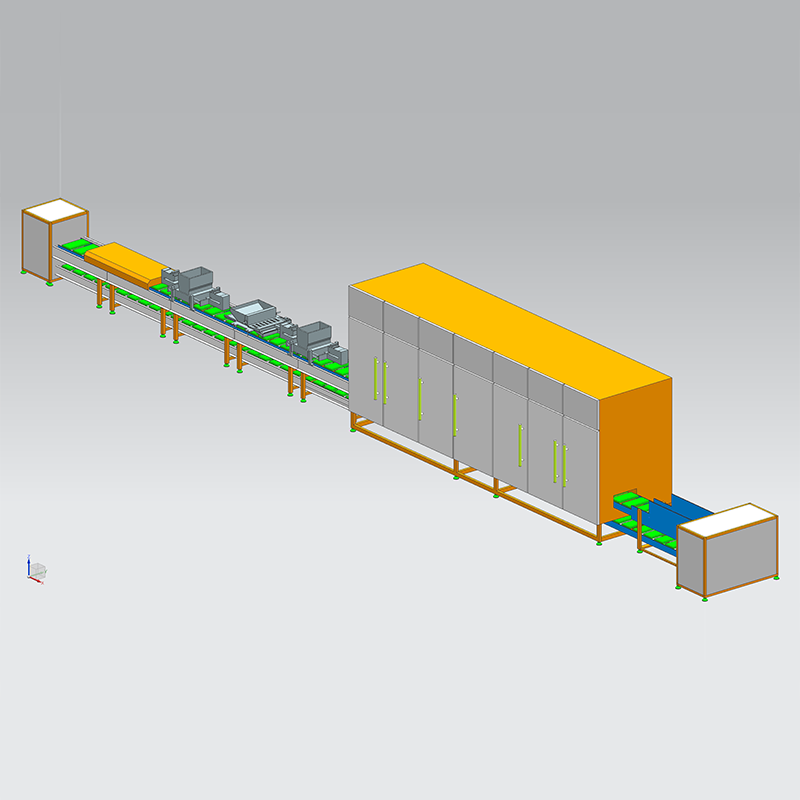
Kiến trúc xử lý của máy đúc sô cô la tự động xoay quanh một vòng lặp liên tục trong đó các khuôn polycarbonate cứng trải qua một chuỗi các xử lý cơ học và nhiệt chính xác. Polycarbonate được chọn làm vật liệu chính cho khuôn bánh kẹo hiện đại do khả năng chống va đập cao, ổn định kích thước dưới sự dao động nhiệt độ và độ hoàn thiện bề mặt mịn tuyệt vời, mang lại độ bóng cao cho thanh sô cô la thành phẩm.
Trình tự quy trình bên trong máy làm thanh sô cô la đa chức năng có thể được chia thành nhiều giai đoạn quan trọng:
- Gia nhiệt trước khuôn: Trước khi bất kỳ khối chất lỏng nào chạm vào bề mặt polycarbonate, các khuôn trống sẽ đi qua một đường hầm gia nhiệt hồng ngoại hoặc đối lưu. Việc tăng nhiệt độ khuôn lên khoảng 1 đến 2 độ so với khối sô cô la đã được ủ (thường là 29 đến 31 độ C) sẽ ngăn ngừa sốc nhiệt sớm, đảm bảo sự kết tinh lipid tối ưu ở bề mặt.
- Gửi tiền theo khối lượng: Các khuôn được làm nóng trước tiến tới bên dưới máy gửi sôcôla điều khiển bằng servo. Người gửi sử dụng các pít-tông chính xác để hút một lượng sô-cô-la đã được hiệu chuẩn từ một phễu được gia nhiệt, có áo khoác và chuyển trực tiếp vào các khoang khuôn.
- Đúc khuôn cơ khí: Sau khi đông đặc trong đường hầm làm mát, các khuôn được đảo ngược và cơ cấu taro cơ khí hoặc cơ cấu uốn khí nén sẽ giải phóng các thanh rắn lên băng chuyền vệ sinh để đóng gói.
Công nghệ gửi sô cô la Multi-Shot
Các cấu hình nâng cao trong dây chuyền tạo hình sô cô la sử dụng các đầu lắng sô cô la nhiều lần. Điều này cho phép bơm đồng thời hoặc tuần tự các khối lượng khác nhau vào một khoang duy nhất. Ví dụ, một hệ thống bắn kép có thể thực hiện sản xuất praline chứa đầy ở giữa bằng cách ép đùn lớp vỏ sô cô la sữa bên ngoài đồng thời bơm lõi praline, kem hoặc caramel lỏng thông qua cơ chế vòi phun đồng tâm bên trong. Sự phối hợp chính xác này ngăn chặn vật liệu lõi xuyên qua lớp vỏ bên ngoài trong giai đoạn hóa rắn.
Thông số kỹ thuật của cấu hình khuôn công nghiệp
Để duy trì sản lượng sản phẩm ổn định và đồng bộ hóa cơ học, các dây chuyền công nghiệp hoạt động trong các thông số vận hành cơ học và nhiệt động cứng nhắc. Bảng dưới đây phác thảo các tiêu chuẩn kỹ thuật cho các quy trình máy đúc sô cô la rắn và nhiều khuôn hoạt động ở công suất cao nhất.
| Biến quy trình | Khối thanh sô cô la rắn | Praline đầy trung tâm | Vật phẩm bao gồm hai màu |
|---|---|---|---|
| Nhiệt độ làm nóng trước khuôn | 28 đến 30 độ C | 29 đến 31 độ C | 28 đến 29 độ C |
| Tốc độ chu trình piston | 22 đến 28 nét mỗi phút | 18 đến 22 nét mỗi phút | 15 đến 20 nhịp mỗi phút |
| Tần số rung | 45 đến 50 Hertz | 35 đến 40 Hertz | 40 đến 45 Hertz |
| Thời gian đường hầm làm mát | 18 đến 24 phút | 25 đến 35 phút | 20 đến 26 phút |
| Vận tốc không khí | 4,5 đến 6,0 mét mỗi giây | 3,5 đến 4,5 mét mỗi giây | 4,0 đến 5,0 mét mỗi giây |
Vật lý sản xuất sô cô la chip
Hoạt động nướng bánh và bánh kẹo công nghiệp phụ thuộc rất nhiều vào các bộ phận hình giọt nước được tiêu chuẩn hóa. Khi đánh giá dòng sô cô la chip thiết lập, câu hỏi cốt lõi thường là: làm cách nào để tạo ra những viên sô cô la ở quy mô lớn mà không làm mất đi tính đồng nhất về hình dạng? Câu trả lời nằm ở hoạt động cơ học của thiết bị lắng giọt chip công nghiệp hoạt động kết hợp với tích hợp đường hầm làm mát tốc độ cao.

Quá trình sản xuất hoàn toàn bỏ qua các khuôn polycarbonate, thay vào đó đặt khối lượng trực tiếp lên băng tải polyurethane hoặc thép không gỉ cấp thực phẩm. Thành phần chính điều khiển quá trình này là bộ lắng giọt quay hoặc tấm đa tạp được trang bị van kim tác động nhanh. Sôcôla lỏng được ép qua các hàng lỗ chính xác trải dài trên toàn bộ chiều rộng của dây đai.
Sô cô la chip được làm như thế nào: Từng bước
- Nguồn cấp dữ liệu lớn và ổn định áp suất: Khối sôcôla đã được tôi luyện được bơm vào một ống phân phối có vỏ bọc. Áp suất bên trong phải duy trì hoàn toàn đồng đều trên toàn bộ chiều rộng của ống góp để đảm bảo rằng các phoi lắng đọng ở các cạnh bên ngoài có cùng khối lượng như các phoi ở trung tâm.
- Đội hình thả: Khi vòi lắng đọng mở ra, một lượng sô-cô-la cụ thể sẽ chảy vào băng tải chuyển động. Vận tốc hướng xuống của khối sôcôla và vận tốc theo phương ngang của đai tương tác với nhau tạo thành đường kính đáy của phoi.
- Hành động chụp: Để tạo ra đỉnh đặc trưng của nút hoặc chip sô cô la, cụm vòi hoặc van kim sẽ cắt dòng chảy một cách mạnh mẽ trong khi thực hiện chuyển động thẳng đứng hướng lên trên hoặc sử dụng xung khí nén nhanh. Điều này tách phần đuôi của khối chất lỏng, cho phép sức căng bề mặt kéo phần trên vào một điểm trước khi chạm vào đai làm mát.
- Làm mát đối lưu nhanh: Dây đai ngay lập tức đưa các hàng chip đã tạo hình vào đường hầm làm mát đa vùng. Do tỷ lệ diện tích bề mặt trên thể tích của chip lớn hơn nhiều so với thanh sô cô la tiêu chuẩn nên cấu hình làm mát phải được quản lý chặt chẽ để khóa cấu trúc tinh thể mà không gây nứt nhiệt hoặc đế không được tôi luyện.
Hình thành và cán trên dây chuyền sản xuất đậu sô cô la
Đậu lăng, đậu hoặc hình cầu sô cô la đặt ra một thách thức sản xuất độc đáo do bề mặt cong ba chiều của chúng. Không giống như các thanh hoặc chip có mặt dưới phẳng để không nằm trên bề mặt khuôn hoặc băng tải, các nút sô cô la và tâm hình hạt đậu đòi hỏi phải có cấu trúc cách ly hoàn toàn trong quá trình hình thành. Điều này đạt được thông qua một chuyên môn dây chuyền sản xuất hạt sô cô la sử dụng công nghệ cán đôi.
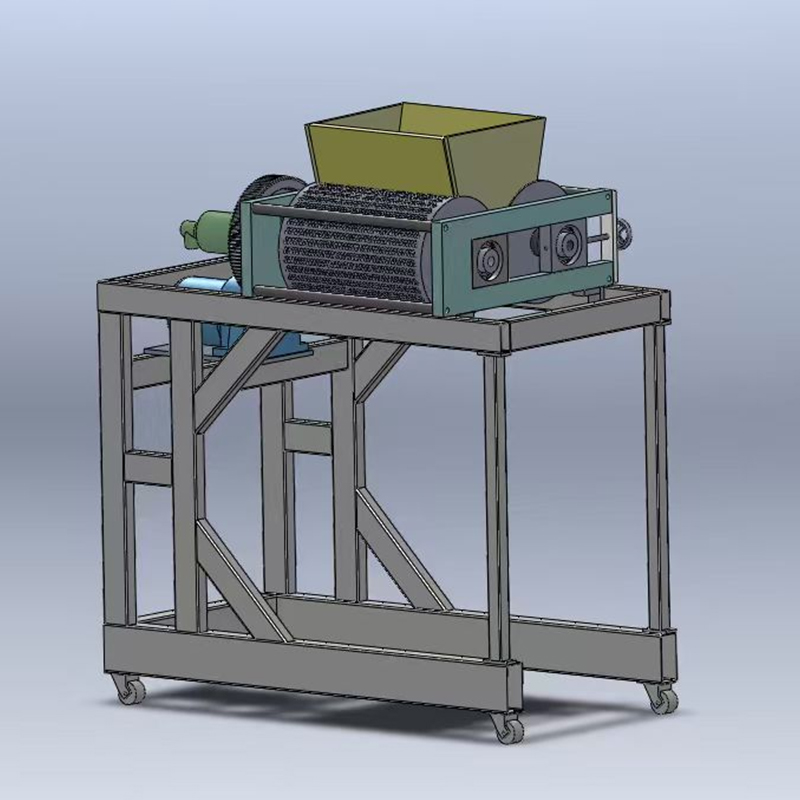
Quá trình này phụ thuộc vào hai con lăn thép song song, quay ngược chiều được làm lạnh bên trong đến nhiệt độ dưới 0 (thường là từ -15 đến -25 độ C). Bề mặt của những con lăn này được gia công chính xác với các nửa khoang phù hợp. Khi sô-cô-la ở dạng lỏng, chưa được tôi luyện hoặc đã được tôi luyện một phần, được đưa vào điểm kẹp giữa hai con lăn, khối sô-cô-la này ngay lập tức bị đóng băng khi tiếp xúc với bề mặt thép nguội.
Các con lăn được làm lạnh sẽ nén sô cô la thành một mạng hoặc tấm liên tục bao gồm các tâm đậu đông đặc được giữ với nhau bằng một lớp sô cô la mỏng. Mạng lưới lạnh, giòn này được xả từ mặt dưới của con lăn lên băng tải làm mát liên tục. Băng tải vận chuyển màng qua một đường hầm ổn định, nơi cấu trúc sôcôla bên trong kết thúc quá trình cứng lại trong toàn bộ khối lõi của nó.
Sau khi được đông cứng hoàn toàn, mạng sẽ chuyển sang một cái trống cơ học. Chuyển động quay của trống làm cho các mép giòn bị nứt và tách ra khỏi lõi cứng. Các mảnh riêng biệt được thu thập bên dưới màn hình và chuyển trở lại bể nấu chảy để tái chế hoàn toàn, đảm bảo không lãng phí nguyên liệu thô. Sau đó, phần nhân sô cô la tròn, mịn sẽ sẵn sàng được chuyển đến bộ phận phủ đường, nơi nhiều lớp xi-rô và chất đánh bóng sáp được áp dụng trong thùng tráng để đạt được lớp vỏ bên ngoài sắc nét cuối cùng.
Làm mát nhiệt động và ổn định tinh thể
Hiệu suất của bất kỳ máy lắng đọng hoặc máy đúc nào đều bị hạn chế trực tiếp bởi khả năng tích hợp đường hầm làm mát hạ lưu của nó. Quá trình đông đặc sô cô la không chỉ đơn thuần là một quá trình giảm nhiệt độ; nó là một quá trình kết tinh phức tạp. Bơ ca cao bao gồm nhiều glyceride đa hình phải được dẫn vào các tinh thể Dạng V ổn định để đảm bảo độ cứng cấu trúc, độ bám dính rõ ràng và khả năng chống nở chất béo lâu dài.
Đường hầm làm mát công nghiệp được thiết kế với các vùng hoạt động riêng biệt để tối ưu hóa quá trình chuyển đổi tinh thể này:
- Vùng 1: Làm mát trước bức xạ: Vùng ban đầu này nhẹ nhàng giảm nhiệt độ của khối sôcôla đi vào từ khoảng 30 độ C xuống 24 độ C bằng cách sử dụng các tấm làm mát bức xạ hoặc dòng không khí tốc độ thấp. Bước ban đầu chậm chạp này ngăn chặn sự hình thành sốc của các tinh thể Dạng IV không ổn định ở bề mặt trên cùng của sản phẩm sôcôla.
- Vùng 2: Hóa rắn đối lưu: Đây là khu vực lạnh nhất của đường hầm, sử dụng luồng không khí ngược dòng tốc độ cao ở nhiệt độ từ 11 đến 14 độ C. Giai đoạn này nhanh chóng chiết xuất nhiệt ẩn của quá trình kết tinh được giải phóng bởi lipid bơ ca cao ổn định.
- Vùng 3: Sưởi ấm lại và điều hòa: Trước khi chuyển sang phòng đóng gói mở, sô cô la đi qua buồng cuối cùng, nơi nhiệt độ được nâng dần lên lên 16 đến 18 độ C. Điều này đưa sản phẩm lên trên điểm sương xung quanh của sàn sản xuất, loại bỏ nguy cơ ngưng tụ nước hình thành trên bề mặt sô cô la, nếu không sẽ hòa tan đường trên bề mặt và gây ra khuyết tật nở đường vĩnh viễn.
Câu hỏi thường gặp về sản xuất bánh kẹo
Câu hỏi 1: Tại sao khuôn polycarbonate yêu cầu gia nhiệt trước một cách chính xác trước khi đổ sô cô la?
Nếu sôcôla được đổ vào khuôn polycarbonate lạnh, khối chất lỏng sẽ bị sốc nhiệt ngay lập tức. Việc làm nguội nhanh này làm cho các tinh thể lipid không ổn định hình thành ngay lập tức trên bề mặt, dẫn đến lớp hoàn thiện bên ngoài xỉn màu, cấu trúc giòn và khuôn đúc không sạch. Gia nhiệt trước trong khoảng 1 đến 2 độ so với khối đã được tôi luyện đảm bảo rằng các tinh thể Dạng V ổn định hình thành đồng đều trên toàn bộ bề mặt tiếp xúc.
Câu hỏi 2: Dây chuyền sô cô la chip điều chỉnh kích thước vật lý của giọt như thế nào?
Số lượng trên mỗi kg hoặc kích thước vật lý của sô cô la chip được kiểm soát bằng cách điều chỉnh ba biến số riêng biệt: chuyển vị hành trình thể tích của piston lắng, vận tốc tuyến tính của băng tải bên dưới và độ nhớt phụ thuộc vào nhiệt độ của khối sô cô la đã được tôi luyện. Việc điều chỉnh tốt hơn hình dạng đỉnh được xử lý bằng cách thay đổi thời gian hành trình dọc của cơ cấu tách vòi phun.
Câu hỏi 3: Dây chuyền đúc tự động tiêu chuẩn có thể chạy các công thức sôcôla có chứa hạt không?
Có, với điều kiện là thiết bị gửi tiền được trang bị van chuyên dụng và cơ cấu lái quay. Các mảnh tạp chất phải được cắt nhỏ chính xác và trộn thành một hỗn hợp đồng nhất trong phễu trộn có vỏ bọc trước khi đi vào ống góp lắng để tránh tắc nghẽn cơ học trong buồng piston hoặc tấm vòi phun.
Câu hỏi 4: Nguyên nhân khiến hạt sô cô la bị vỡ hoặc nứt trong giai đoạn cán lăn?
Nứt xảy ra nếu nhiệt độ con lăn làm lạnh được đặt quá thấp so với tốc độ tiến dao đang hoạt động, khiến khối sôcôla trở nên quá giòn trước khi cấu trúc mạng được hình thành hoàn toàn. Ngoài ra, nó có thể xảy ra do việc căn chỉnh không đúng các nửa khoang phù hợp trên hai con lăn quay ngược chiều, tạo ra các điểm yếu về cấu trúc dọc theo mặt phẳng chớp cháy trung tâm.
Câu hỏi 5: Tại sao việc hút ẩm lại quan trọng trong vòng điều hòa không khí của đường hầm làm mát?
Hệ thống hút ẩm giữ độ ẩm tương đối bên trong đường hầm làm mát dưới 45%. Nếu không khí xung quanh nhà máy ấm và ẩm đi vào vùng làm mát, hơi ẩm sẽ ngưng tụ trên bề mặt sản phẩm lạnh. Sự ngưng tụ này hòa tan sucrose có trong công thức sô cô la, để lại dư lượng tinh thể dạng bột màu trắng được gọi là đường nở khi hơi ẩm bay hơi.