

Làm thế nào Máy nghiền bi sô cô la dòng QMJ đạt được độ mịn ca cao dưới 20 micron?
Tại sao kích thước hạt là đòn bẩy lớn nhất trong kết cấu sô cô la
Mọi nhà sản xuất sô cô la có kinh nghiệm cuối cùng đều học được bài học tương tự: việc điều chỉnh công thức chỉ có thể có hiệu quả nếu cấu trúc hạt của khối sô cô la sai. Lưỡi con người phát hiện các hạt rắn khi chúng vượt quá khoảng 25 đến 30 micron, đó là lý do tại sao giai đoạn nghiền chứ không phải danh sách thành phần cuối cùng quyết định xem sô cô la có cảm giác mềm hay có sạn. Chất rắn ca cao, tinh thể đường và sữa bột đều bắt đầu thô hơn nhiều so với ngưỡng này, đôi khi ở phạm vi 100 đến 200 micron ngay sau khi trộn trước và cần có một quy trình khử cơ học có kiểm soát để đưa toàn bộ quần thể hạt xuống dưới đường cảm nhận.
Đây là nơi một máy nghiền sô cô la được xây dựng xung quanh phương tiện thép hoạt động mà việc trộn hoặc trộn đơn giản không thể đạt được. Conching phát triển hương vị và quản lý độ ẩm cũng như độ nhớt, nhưng nó là một công cụ tương đối kém để phá vỡ các mảnh đường cứng và ca cao. Quá trình nghiền mịn phải diễn ra trước tiên và phải diễn ra nhất quán trong mỗi mẻ, nếu không, giai đoạn phát triển hương vị tiếp theo sẽ cố gắng đánh bóng các hạt vẫn còn quá lớn để có thể cảm thấy mịn.
Các hạt có kích thước nhỏ cũng có nguy cơ riêng. Việc nghiền huyền phù bơ ca cao thấp hơn nhiều so với phạm vi mục tiêu sẽ làm tăng diện tích bề mặt cần phủ chất béo, làm tăng độ nhớt và có thể khiến các bước xử lý sau này như ủ và tạo khuôn trở nên khó khăn hơn. Mục tiêu không chỉ đơn giản là nhỏ hơn mà còn là sự phân bổ kích thước hạt hẹp và có thể dự đoán được, phù hợp với loại sản phẩm mong muốn, cho dù đó là lớp phủ để bọc, lớp phủ hỗn hợp hay bột nhão.
Tại sao một con số trung bình không nói lên toàn bộ câu chuyện
Hai lô có thể báo cáo cùng một kết quả về độ mịn trung bình nhưng vẫn có cảm giác khác biệt rõ rệt trên lưỡi. Điều quan trọng hơn mức trung bình là độ lan rộng của sự phân bố: một lô trong đó gần như tất cả các hạt tập hợp chặt chẽ khoảng 20 micron sẽ có cảm giác mịn hơn so với lô có cùng mức trung bình nhưng vẫn còn một đuôi dài gồm các mảnh quá khổ. Đây là một trong những lý do khiến các nhóm chất lượng có kinh nghiệm xem xét nhiều hơn chỉ số đọc của máy đo độ mài trước khi xuất xưởng một lô, vì mức phân bổ hẹp là một yếu tố dự đoán cảm giác ngon miệng mạnh hơn so với chỉ giá trị trung bình.
Việc đạt được sự phân bố hẹp đó một cách nhất quán phần lớn phụ thuộc vào thời gian dừng bên trong buồng nghiền và khối lượng được tiếp xúc đồng đều với lớp vật liệu như thế nào. Một máy có khối lượng chuyển hướng không đồng đều, để một số khối đi qua vùng cắt cao nhất, sẽ luôn tạo ra mức chênh lệch rộng hơn bất kể chu trình tổng thể chạy bao lâu, đó là lý do tại sao thiết kế buồng và tính đồng nhất của dòng chảy cũng quan trọng như công suất nghiền thô.
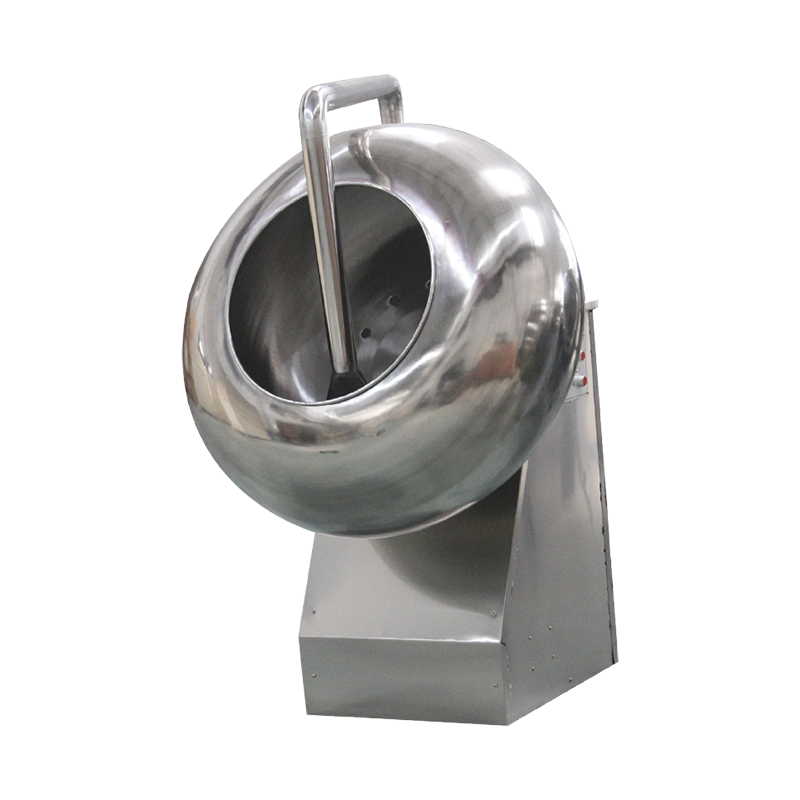
Làm thế nào Máy nghiền bi sô cô la dòng QMJ Giảm chất rắn ca cao đến kích thước hạt mịn
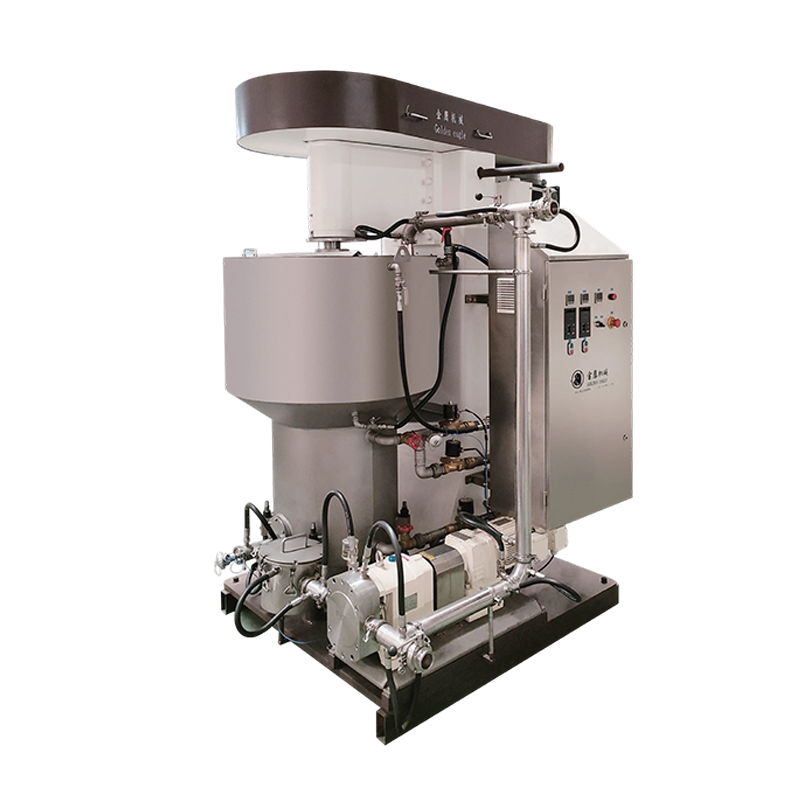
Máy nghiền bi sô cô la hoạt động theo nguyên lý cơ học đơn giản: khối trộn trước được bơm qua một xi lanh nghiền thẳng đứng được đóng gói bằng thép cứng hoặc hạt gốm, được dẫn động bởi một trục quay. Khi các hạt va chạm với các hạt lơ lửng dưới lực cắt có kiểm soát, các mảnh thô của đường và ca cao rắn dần dần bị gãy. Sau đó, khối lượng này được tuần hoàn từ bể chứa có vỏ bọc trở lại buồng nghiền, hết lần này đến lần khác, cho đến khi toàn bộ mẻ đạt được độ mịn mục tiêu chứ không chỉ là phần ngẫu nhiên chảy qua đầu tiên.
Kiểm soát nhiệt độ cũng quan trọng như chính hoạt động cơ học. Ma sát bên trong buồng nghiền tạo ra nhiệt và nếu nhiệt đó không được quản lý thông qua áo nước xung quanh cả thùng chứa và xi lanh, pha chất béo có thể quá nóng, làm thay đổi hành vi tinh thể của nó hoặc tăng tốc độ thay đổi hương vị không mong muốn. Một thiết kế tốt máy xay cacao giữ khối lượng trong một dải nhiệt độ hẹp trong toàn bộ chu trình nên biến số duy nhất thay đổi theo thời gian là kích thước hạt chứ không phải độ nhớt bị trôi do thay đổi nhiệt độ.
Quy trình xử lý: Từ trộn trước đến độ mịn hoàn thiện
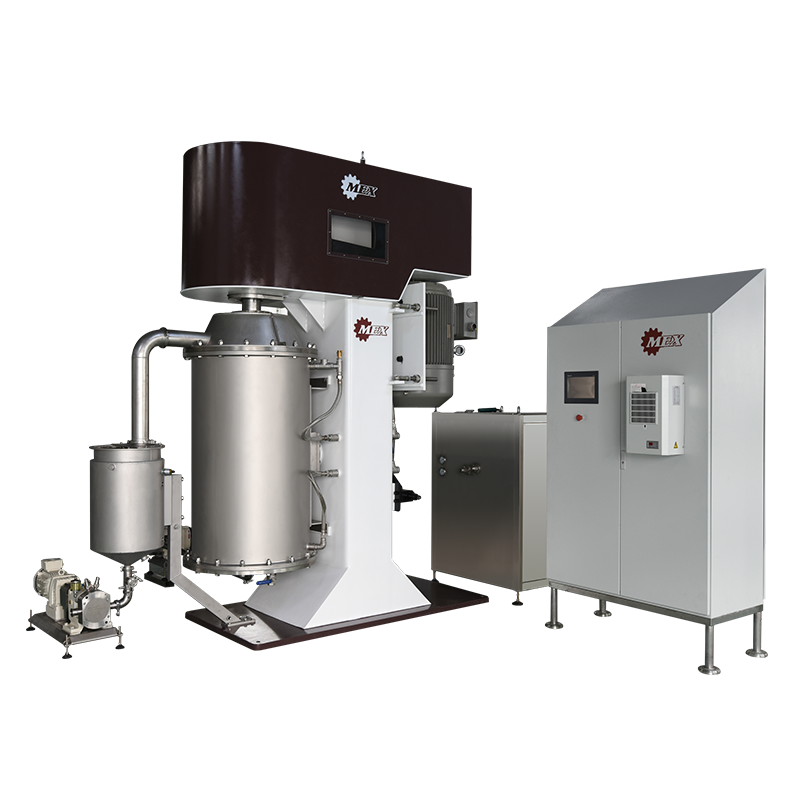
Do bản thân các hạt mài mòn dần nên thiết kế máy nghiền cũng phải tính đến việc phân tách vật liệu, giữ các bộ phận nghiền bên trong buồng đồng thời cho phép khối hóa lỏng đi qua tự do qua màn lọc mịn ở đầu ra. Giai đoạn tách này thường bị bỏ qua trong các mô tả thông thường về nghiền bi, tuy nhiên nó là một trong những bộ phận dễ bị hỏng hóc hơn trong hoạt động hàng ngày và nó ảnh hưởng trực tiếp đến cả độ tinh khiết của sản phẩm cũng như tần suất mở máy để bảo trì.
Chọn kích thước phương tiện truyền thông cho lô trên tay
Đường kính hạt không phải là một thiết lập cố định; nó là một biến số mà những người vận hành có kinh nghiệm sẽ điều chỉnh theo công thức. Các hạt lớn hơn mang lại lực tác động nhiều hơn và phù hợp hơn với giai đoạn đầu của chu kỳ khi các hạt vẫn còn tương đối thô, trong khi các hạt nhỏ hơn đóng gói chặt hơn và tạo ra nhiều điểm tiếp xúc hơn trên mỗi lần vượt qua, điều này thuận lợi cho giai đoạn đánh bóng cuối cùng khi các hạt còn lại đã nhỏ và cần tác động thường xuyên, nhẹ nhàng hơn thay vì dùng lực mạnh. Chạy toàn bộ lô trên một kích thước hạt duy nhất là một lối tắt phổ biến có xu hướng khiến giai đoạn đầu không đủ năng lượng hoặc giai đoạn cuối kém hiệu quả hơn mức có thể.
Độ nhớt của mẻ cũng thay đổi khi độ mịn được cải thiện và chất béo bao phủ tổng diện tích bề mặt hạt lớn hơn, do đó, tốc độ quay tương tự đã di chuyển khối lượng một cách hiệu quả khi bắt đầu chu kỳ có thể cần phải giảm xuống sau đó để tránh tích tụ nhiệt quá mức trong huyền phù dày hơn. Đây là một sự điều chỉnh tinh vi giúp tách biệt việc hoàn thiện lô đúng tiến độ với lô hoàn thiện chậm mục tiêu vài phần mười micron.
Đường cong độ mịn trông như thế nào trong một chu trình mài
Giảm độ mịn không phải là tuyến tính. Giờ nghiền đầu tiên thường loại bỏ các hạt lớn nhất và dễ vỡ nhất một cách nhanh chóng, tạo ra sự sụt giảm mạnh trên bất kỳ biểu đồ độ mịn theo thời gian nào. Khi các hạt còn lại trở nên nhỏ hơn và khó nứt hơn, tốc độ cải thiện sẽ chậm lại, đó là lý do tại sao người vận hành chỉ xem đường cong ban đầu đôi khi cho rằng máy mạnh hơn hoặc mẻ sẽ hoàn thành nhanh hơn thực tế.
Giảm độ mịn trong một chu trình mài điển hình
Trong thực tế, đường cong này là lý do tại sao hầu hết người vận hành kiểm tra độ mịn bằng micromet hoặc máy đo độ mài cầm tay trong khoảng thời gian đều đặn thay vì chỉ dựa vào bộ đếm thời gian cố định. Nhiệt độ môi trường xung quanh, độ tươi của vật liệu nghiền và tỷ lệ bơ ca cao với chất rắn trong hỗn hợp trước đều thay đổi khi đường cong phẳng ra. Một mẻ có hàm lượng chất béo cao hơn thường xay nhanh hơn vì các hạt di chuyển qua lớp vật liệu có lực cản ít hơn, trong khi công thức nạc hơn với nhiều chất rắn khô hơn sẽ mất nhiều thời gian hơn để đạt được cùng một điểm cuối.
Vận hành máy nghiền vượt quá điểm lợi nhuận giảm dần sẽ gây lãng phí năng lượng và tăng thêm sự mài mòn không cần thiết cho cả hạt và phốt trục mà không cải thiện đáng kể cảm giác miệng. Những người vận hành hiệu quả nhất coi đường cong như một tín hiệu dừng lại, không phải là mục tiêu để vượt quá.
Độ mịn đạt được ở mỗi giai đoạn giảm cơ học
Việc chia quy trình tổng thể thành các giai đoạn riêng biệt giúp dễ dàng chẩn đoán nơi nào một đợt hoạt động kém hiệu quả. Máy nghiền sơ bộ thô xử lý các tinh thể đường lớn nhất, quá trình nghiền trước đưa khối lượng vào trạng thái lơ lửng có thể sử dụng được và bản thân máy nghiền bi thực hiện cả quá trình khử sơ cấp và quá trình đánh bóng cuối cùng. Mỗi giai đoạn có phạm vi đầu ra thực tế riêng, được hiển thị bên dưới.
Độ mịn đầu ra điển hình theo giai đoạn xử lý
| Giai đoạn xử lý | Độ mịn đầu ra | Mục Đích Chính |
|---|---|---|
| lòng thô | Khoảng 150um | Phá vỡ đường thô và mảnh ngòi |
| Đường nghiền trước | Khoảng 85um | Tạo hệ thống treo có thể bơm được |
| Máy nghiền bi chính | Khoảng 35um | Giảm kích thước hạt số lượng lớn |
| Đánh bóng cuối cùng của máy nghiền bi | Khoảng 20um | Đạt được mục tiêu về độ mịn cảm giác |
Bỏ qua giai đoạn nghiền trước và nạp trực tiếp khối lượng quá thô vào máy nghiền là một trong những nguyên nhân phổ biến hơn dẫn đến kết quả không đồng đều, vì các mảnh quá khổ có thể làm kẹt màn phân tách vật liệu hoặc buộc máy nghiền phải chạy lâu hơn nhiều so với thời gian chu kỳ định mức đề xuất.
Cũng cần lưu ý rằng các phạm vi này thay đổi theo thành phần công thức. Công thức lớp phủ giàu chất béo có xu hướng trải qua từng giai đoạn nhanh hơn một chút so với lớp phủ hợp chất mỏng hơn, có hàm lượng chất rắn cao hơn, đơn giản vì chất béo bổ sung hoạt động như chất bôi trơn giữa các hạt và vật liệu nghiền. Các cơ sở sản xuất nhiều loại sản phẩm thường có sẵn một bảng tham chiếu ngắn như thế này cho mỗi công thức chính thay vì dựa vào một thời gian chu kỳ chung duy nhất cho mỗi lô đi qua dây chuyền.
Nghiền hàng loạt so với hệ thống tinh chế liên tục
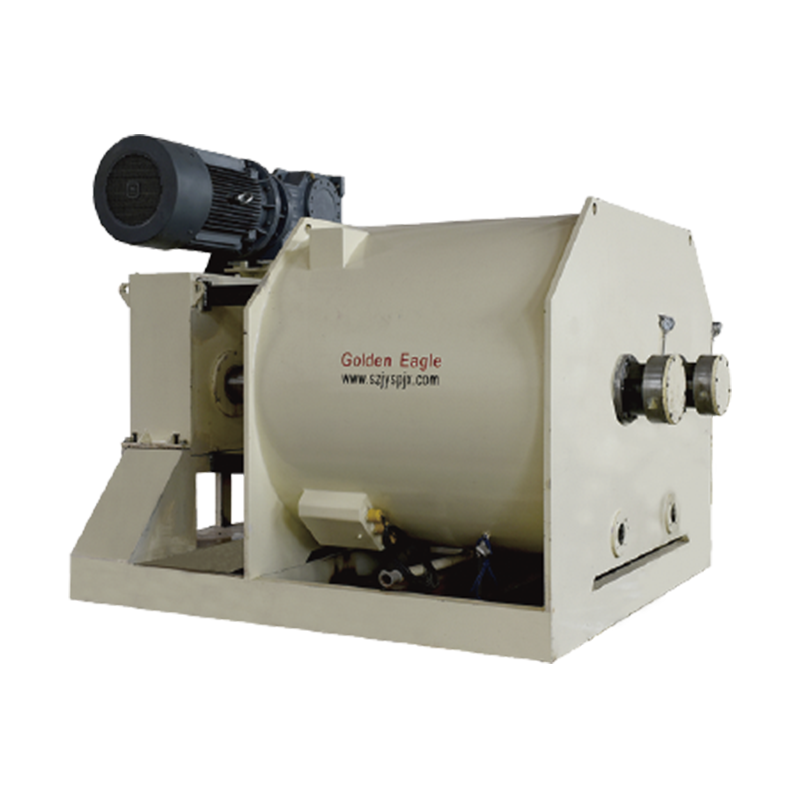
Nhà sản xuất cân nhắc một nhà máy bóng cho sô cô la chống lại dây chuyền tinh chế nhiều xi-lanh liên tục đang thực sự quyết định giữa hai triết lý sản xuất khác nhau. Các hệ thống hàng loạt, chẳng hạn như Máy nghiền bi loại hàng loạt QMJ , xử lý một lượng khối lượng cố định từ đầu đến cuối trong một bể trước khi tiếp tục, điều này giúp việc thay đổi công thức trở nên đơn giản và giúp quản lý chi phí vốn cho các hoạt động vừa và nhỏ. Các hệ thống liên tục đẩy khối lượng qua một loạt các buồng theo một dòng không bị gián đoạn, ưu tiên các cơ sở chạy cùng một công thức suốt ngày đêm với khối lượng cao hơn.
Nghiền hàng loạt và tinh chế liên tục: Hồ sơ hiệu suất
Cấu hình radar ở trên minh họa một mô hình đánh đổi phổ biến hơn là một quy tắc phổ quát. Nghiền hàng loạt có xu hướng đạt điểm cao hơn về tốc độ chuyển đổi công thức và hiệu quả sử dụng vốn vì một thùng chứa có thể được làm sạch và nạp lại với một công thức khác chỉ trong vài giờ, trong khi dây chuyền liên tục thường cần chạy một chu trình xả hoàn toàn để tránh lây nhiễm chéo giữa các công thức nấu ăn. Các hệ thống liên tục thường đạt được công suất ổn định khi cơ sở cam kết cung cấp phạm vi sản phẩm hẹp với khối lượng lớn, vì khối lượng không bao giờ ngừng di chuyển qua các buồng.
Kiểm soát độ mịn và tính đồng nhất có thể được so sánh trên cả hai định dạng khi thiết bị có kích thước và được bảo trì phù hợp, đó là lý do tại sao quyết định thường phụ thuộc vào hỗn hợp sản xuất thay vì chỉ khả năng nghiền thô.
Ở đâu Máy nghiền bi sô cô la loại QMJ-1 Phù hợp trong dây chuyền sản xuất
Các máy sản xuất hàng loạt nhỏ hơn chiếm một vị trí cụ thể trong bối cảnh rộng lớn hơn của sản xuất sôcôla và bánh kẹo. Chúng phổ biến ở các cơ sở cần sự linh hoạt hơn thông lượng thô, bao gồm các nhà sản xuất thủ công và thủ công thường xuyên thay đổi công thức, dây chuyền phát triển sản phẩm và thử nghiệm xác nhận các công thức mới trước khi cam kết sản xuất quy mô lớn và các nhà sản xuất quy mô vừa bổ sung dây chuyền liên tục lớn hơn với công suất cho các hoạt động đặc biệt.
Loại máy này cũng hoạt động tốt như một máy nghiền hạt cacao bổ sung sớm hơn trong một quy trình, tinh chế ngòi cacao hoặc rượu trước khi trộn với các thành phần đường và sữa, vì nguyên tắc nghiền tuần hoàn tương tự được áp dụng cho dù đầu vào là khối cacao thành phẩm hay dòng rượu đậm đặc hơn.
Ngoài sô cô la, cách tiếp cận cơ học tương tự thường được áp dụng cho bơ hạt, bột nhão hạt và một số công thức phết nhất định yêu cầu giảm tương đương từ các hạt thô thành huyền phù mịn, đó là một phần lý do tại sao máy nghiền bi theo mẻ có xu hướng trở thành một vật cố định linh hoạt trong các cơ sở sản xuất bánh kẹo hỗn hợp hơn là thiết bị đơn mục đích.
Mở rộng quy mô từ các lô thí điểm sang các đợt sản xuất đầy đủ hơn
Nhiều cơ sở bắt đầu với một đơn vị lô nhỏ gọn, đặc biệt vì nó cho phép nhóm phát triển xác nhận công thức mới, ý tưởng đóng gói hoặc sản phẩm theo mùa ở quy mô đủ nhỏ để một bước sai sót sẽ không lãng phí một khối lượng lớn nguyên liệu. Khi một công thức được hoàn thiện và nhu cầu tăng lên, các nguyên tắc nghiền theo mẻ tương tự thường chuyển trực tiếp sang kích thước bể lớn hơn, vì tác động vật lý cơ bản của tác động và sự tuần hoàn của vật liệu không thay đổi theo thể tích mà chỉ có thông lượng trên mỗi chu kỳ thay đổi. Điều này làm cho máy nghiền mẻ nhỏ trở thành điểm khởi đầu thực tế chứ không phải là một thiết bị sẽ ngừng hoạt động khi khối lượng tăng lên, vì nó tiếp tục phục vụ sản xuất đặc biệt và sản xuất giới hạn ngay cả sau khi dây chuyền lớn hơn đi vào hoạt động.
Thực tiễn vận hành giúp giữ độ mịn nhất quán từ mẻ này đến mẻ khác
Tính nhất quán là nơi nhiều hoạt động mất nhiều giá trị hơn mức chúng nhận ra. Một chiếc máy có độ mịn tuyệt vời trên một mẻ máy chạy tốt vẫn có thể tạo ra kết quả không đồng đều nếu bỏ qua một số thói quen vận hành.
- Sàng lọc trước đường và nguyên liệu khô đầu vào để loại bỏ các cục quá lớn trước khi chúng đến thùng trộn.
- Duy trì nhiệt độ nước áo khoác trong phạm vi quy định của nhà sản xuất thay vì để nó trôi theo điều kiện môi trường xung quanh.
- Độ mịn của mẫu ở các khoảng thời gian cố định bằng cách sử dụng cùng một phương pháp đo mỗi lần để giữ cho số đọc có thể so sánh được giữa các lô.
- Kiểm tra màn chắn tách giấy thường xuyên xem có bị mòn không, vì màn bị hỏng có thể khiến các hạt thoát ra ngoài dòng sản phẩm.
- Ghi lại thời gian chu trình dựa trên kết quả độ mịn theo thời gian để xây dựng đường cong tham chiếu cụ thể cho từng công thức.
Những người vận hành theo dõi dữ liệu về độ mịn qua hàng chục mẻ thường thấy rằng nguồn biến động lớn nhất không phải do bản thân máy nghiền mà là do tỷ lệ trộn trước không nhất quán khi bước vào giai đoạn nghiền. Việc thắt chặt kiểm soát trộn ngược dòng thường xuyên cải thiện khả năng lặp lại nhiều hơn bất kỳ điều chỉnh nào được thực hiện đối với cài đặt máy nghiền.
Tài liệu dành riêng cho công thức nấu ăn rất quan trọng vì công thức có tỷ lệ bơ ca cao cao hơn hoạt động rất khác khi bị cắt so với lớp phủ hợp chất mỏng hơn và việc xử lý mỗi lô với cùng thời gian chu trình cố định bất kể thành phần là một trong những nguồn lãng phí năng lượng và sản phẩm không nhất quán có thể tránh được.
Những cân nhắc về bảo trì và tuổi thọ cho hệ thống máy nghiền bi
Thiết bị mài hoạt động với vật liệu mài mòn dưới tải trọng cơ học liên tục có điểm hao mòn có thể dự đoán được và lịch trình bảo trì cơ bản giúp kéo dài cả tuổi thọ sử dụng và tính đồng nhất của sản phẩm.
| thành phần | Khoảng thời gian kiểm tra điển hình | Tín hiệu thất bại cần chú ý |
|---|---|---|
| Vật liệu nghiền (hạt) | Cứ sau 500-800 giờ hoạt động | Tiến triển độ mịn chậm hơn so với mức trung bình lịch sử |
| Phốt trục | Kiểm tra trực quan hàng tháng | Rò rỉ hoặc tích tụ sản phẩm có thể nhìn thấy ở vỏ kín |
| Màn hình tách | Chu kỳ làm sạch hàng tuần | Giảm tốc độ dòng chảy hoặc mang hạt khi xả |
| Hệ thống làm mát áo khoác | Tẩy cặn hàng quý | Tăng nhiệt độ khối dưới tải bình thường |
| Động cơ truyền động và vòng bi | Theo lịch trình của nhà sản xuất | Rung hoặc tiếng ồn bất thường khi khởi động |
Hầu hết thời gian ngừng hoạt động ngoài kế hoạch chỉ liên quan đến hai hoặc ba trong số các thành phần này, đó là lý do tại sao việc xây dựng một danh sách kiểm tra đơn giản và giao nó cho một ca cụ thể thường hiệu quả hơn việc chỉ dựa vào việc thiết bị chỉ chạy cho đến khi có sự cố. Một máy được nạp hạt định kỳ và kiểm tra dấu niêm phong thường có thể được kỳ vọng sẽ duy trì được hiệu suất về độ mịn định mức trong nhiều năm sản xuất thường xuyên.
Câu hỏi thường gặp
Câu hỏi 1: Sôcôla nên đạt kích thước hạt bao nhiêu để có cảm giác mịn màng trong miệng?
Hầu hết các nhà sản xuất đều nhắm đến độ mịn cuối cùng từ 18 đến 25 micron, vì vòm miệng của con người thường không thể phát hiện các hạt dưới phạm vi này, trong khi các công thức dành cho lớp phủ hoặc chất trám hỗn hợp đôi khi cho phép điểm cuối thô hơn một chút tùy thuộc vào kết cấu dự định.
Câu 2: Một chu trình mài thông thường kéo dài bao lâu?
Độ dài chu kỳ thay đổi tùy theo thành phần mẻ và độ mịn ban đầu, nhưng thông thường từ hai đến bốn giờ để đưa hỗn dịch ca cao và đường trộn sẵn xuống độ mịn mục tiêu trong máy nghiền theo mẻ.
Câu 3: Máy nghiền bi sô cô la có thể xử lý các sản phẩm khác ngoài sô cô la không?
Có, nguyên tắc nghiền tuần hoàn tương tự được sử dụng rộng rãi cho bơ hạt, bột nhão từ hạt, tinh chế rượu ca cao và các công thức phết hoặc làm đầy nhất định yêu cầu giảm từ huyền phù thô thành bột nhão mịn.
Câu hỏi 4: Tại sao quá trình mài chậm lại đáng kể ở giai đoạn sau của chu kỳ?
Khi các hạt co lại, chúng trở nên khó gãy hơn và tạo ra ít lực cản hơn cho vật liệu nghiền tác động lên, điều này làm phẳng đường cong độ mịn một cách tự nhiên ngay cả khi tác động cơ học bên trong buồng nghiền không thay đổi.
Câu 5: Nguyên nhân lớn nhất dẫn đến độ mịn không nhất quán giữa các lô là gì?
Sự thay đổi tỷ lệ trộn trước vào máy nghiền, cùng với nhiệt độ vỏ ngoài bị trôi, là hai nguyên nhân phổ biến nhất, cả hai nguyên nhân này thường có thể được khắc phục thông qua kiểm soát quy trình ngược dòng chặt chẽ hơn thay vì thay đổi bản thân máy nghiền.