

Thiết bị bọc sôcôla công nghiệp cải thiện tính nhất quán của lớp phủ như thế nào?
Vai trò của thiết bị bọc trong dây chuyền bánh kẹo hiện đại
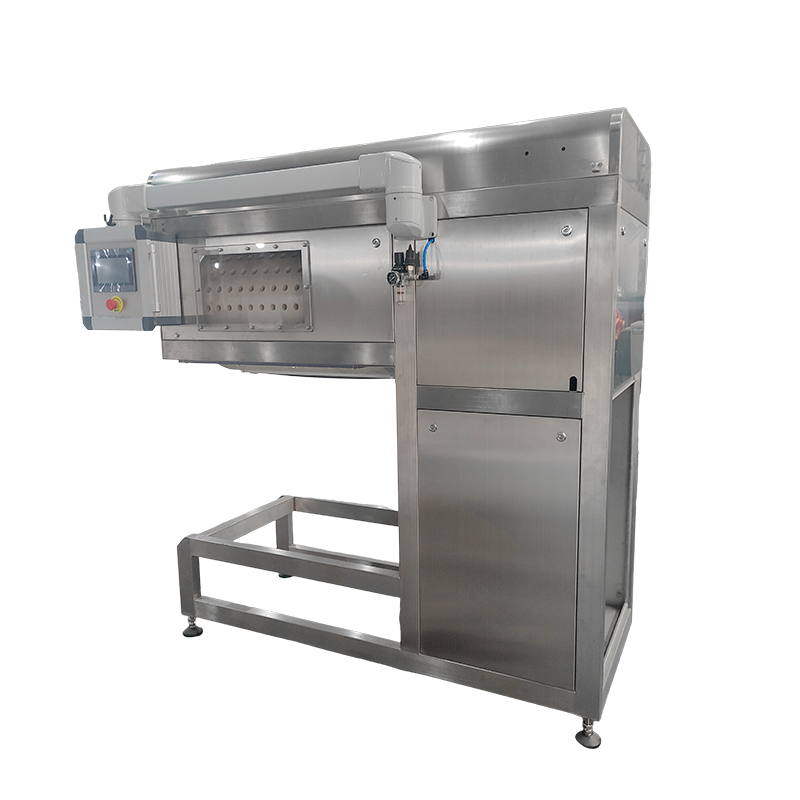
Độ bao phủ sôcôla nhất quán là một trong những vấn đề khó khăn nhất trong sản xuất bánh kẹo. Bánh quy, bánh xốp, cụm hạt hoặc trung tâm kẹo đi qua bồn tắm bằng tay sẽ thu được các lớp không đều, túi khí và vết nhỏ giọt xuất hiện ngay trên kệ bán lẻ. Đây chính xác là vấn đề mà một dây chuyền bọc sô cô la được thiết kế để giải quyết. Thay vì nhúng các sản phẩm riêng lẻ, thợ khắc sẽ mang các vật phẩm trên đai lưới chuyển động qua một tấm màn sô-cô-la đã được tôi luyện, áp dụng một lớp dưới cùng có kiểm soát, sau đó loại bỏ lớp phủ dư thừa bằng dao hơi đã được hiệu chuẩn trước khi sản phẩm đi vào đường hầm làm mát.
Khoảng cách của sản phẩm trên băng tải tiến dao, tốc độ dòng rèm và áp suất dao khí đều tương tác với nhau, đó là lý do tại sao một cơ sở chỉ mua máy lớn nhất hiện có mà không khớp các cài đặt này với sản phẩm thực tế của mình thường có kết quả nhất quán kém hơn so với dòng nhỏ hơn, được chỉ định chính xác.
Đối với các nhà quản lý nhà máy đánh giá công suất phủ mới, quyết định hiếm khi là về việc có nên tự động hóa hay không mà là cấu hình thiết bị phủ nào phù hợp với hỗn hợp sản phẩm, mục tiêu sản lượng và cách bố trí sàn hiện có. Bài viết này phân tích cách hoạt động cơ học của thiết bị bọc mã, dữ liệu hiệu suất thường trông như thế nào trên các quy mô hoạt động khác nhau và cách so sánh lớp phủ tự động với các phương pháp thủ công hoặc bán tự động bằng cách sử dụng các tiêu chí có thể đo lường thay vì các tuyên bố tiếp thị. Nó cũng đề cập đến các dạng lỗi xuất hiện thường xuyên nhất khi đường dây bị định cấu hình sai, cùng với thói quen bảo trì giúp hệ thống luôn hoạt động trong giới hạn cho phép qua nhiều năm hoạt động liên tục thay vì hàng tháng.
Các nhà sản xuất bánh kẹo, bánh mì và đồ ăn nhẹ tiếp cận thiết bị này từ những điểm xuất phát khác nhau. Một tiệm bánh bổ sung bước phủ cho dây chuyền bánh wafer hoặc bánh quy hiện có thường là trang bị thêm enrober để có chiều dài sàn cố định, trong khi một nhà sản xuất bánh kẹo xây dựng cơ sở mới có nhiều quyền tự do hơn trong việc điều chỉnh kích thước đường hầm làm mát và bể chứa xung quanh mục tiêu khối lượng dài hạn. Cả hai nhóm đều được hưởng lợi từ việc nghiên cứu cùng một bộ nguyên tắc cơ bản trước khi so sánh các mô hình cụ thể.
Máy Enrober Sôcôla Công nghiệp Xử lý Sản phẩm như thế nào
Ở cấp độ chức năng, thiết bị mã hóa thực hiện bốn thao tác riêng biệt theo trình tự và mỗi giai đoạn có yêu cầu dung sai riêng. Hiểu được trình tự này rất quan trọng vì nút cổ chai hoặc sai lệch ở bất kỳ giai đoạn nào sẽ xuất hiện dưới dạng lỗi ba bước sau đó, thường khiến nguyên nhân gốc rễ khó tìm ra trên thành phẩm.
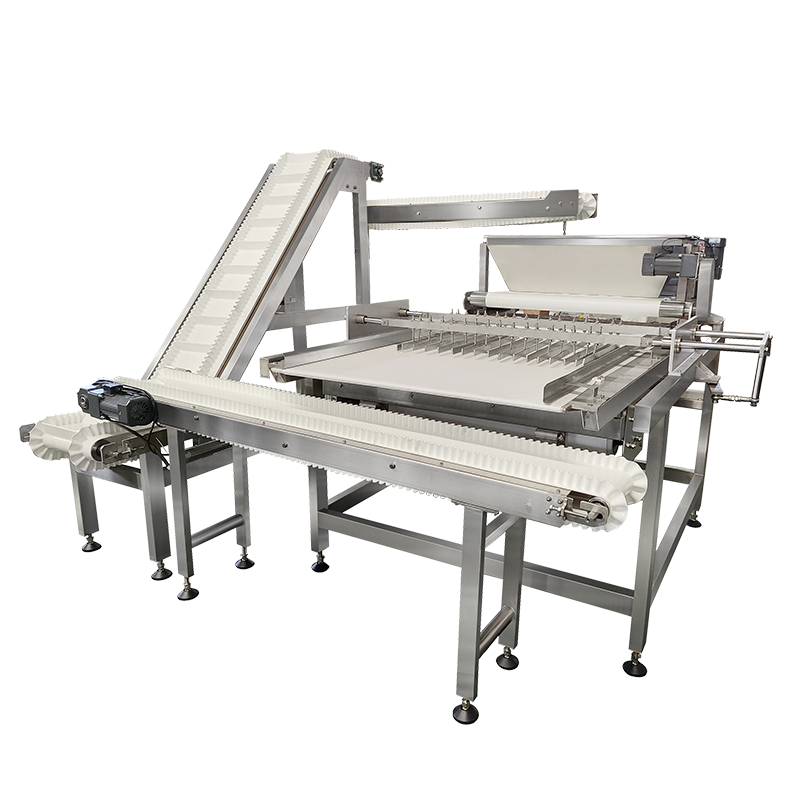
Giai đoạn nạp liệu đặt sản phẩm lên đai lưới thép với khoảng cách cố định, điều này rất quan trọng vì khoảng cách không đều sau này sẽ khiến sôcôla kết nối giữa các sản phẩm hoặc để lại khoảng trống trong phạm vi phủ sóng. Lớp lót trước, nếu được trang bị, phủ một lớp nền mỏng để sản phẩm không dính vào lưới và do đó lớp sơn cuối cùng có mặt dưới sạch sẽ, kín thay vì họa tiết dạng lưới. Sau đó, đầu bao phủ chính thả một tấm sô-cô-la đã được tôi luyện liên tục lên trên sản phẩm đang chuyển động, nhấn chìm hoàn toàn mặt trên và các mặt bên. Dao khí được đặt ngay sau tấm rèm sẽ loại bỏ sô-cô-la dư thừa bằng cách hướng áp suất không khí đã hiệu chỉnh theo chiều rộng của đai, điều này quyết định trọng lượng và độ đồng đều của lớp phủ cuối cùng hơn nhiều so với bản thân tấm rèm. Cuối cùng, sản phẩm được phủ đi qua một đường hầm làm mát đa vùng, nơi nhiệt độ được giảm dần để giữ độ bóng và độ bền mà không gây nở hoa.
Các thành phần cốt lõi quyết định chất lượng lớp phủ
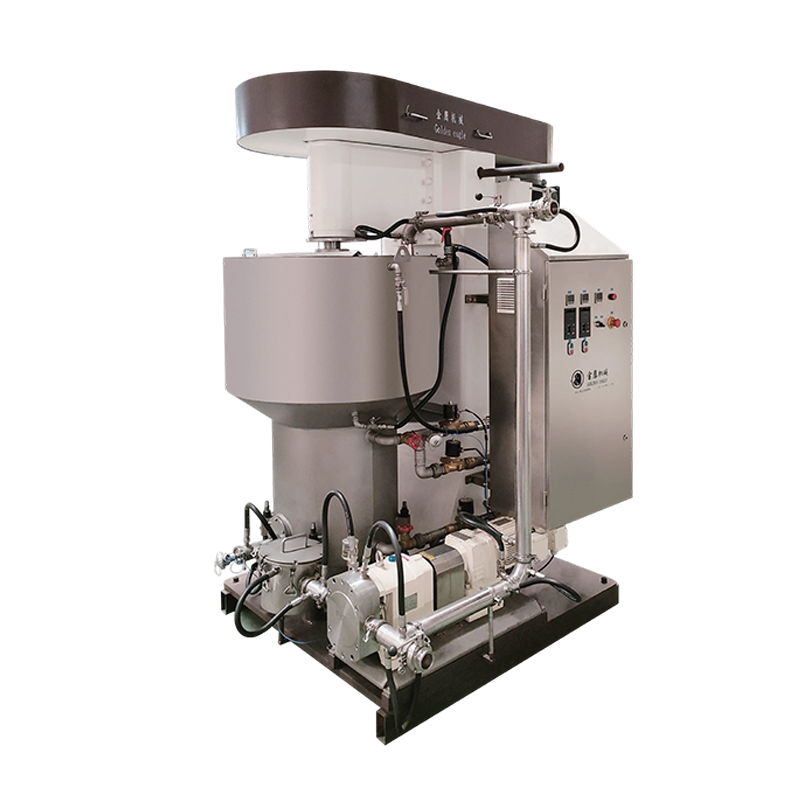
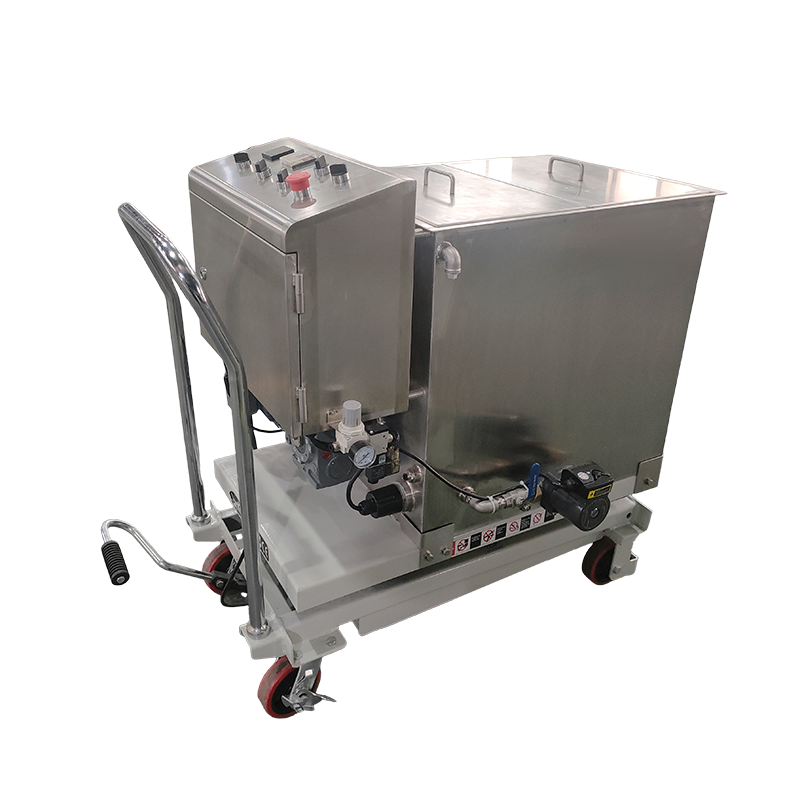
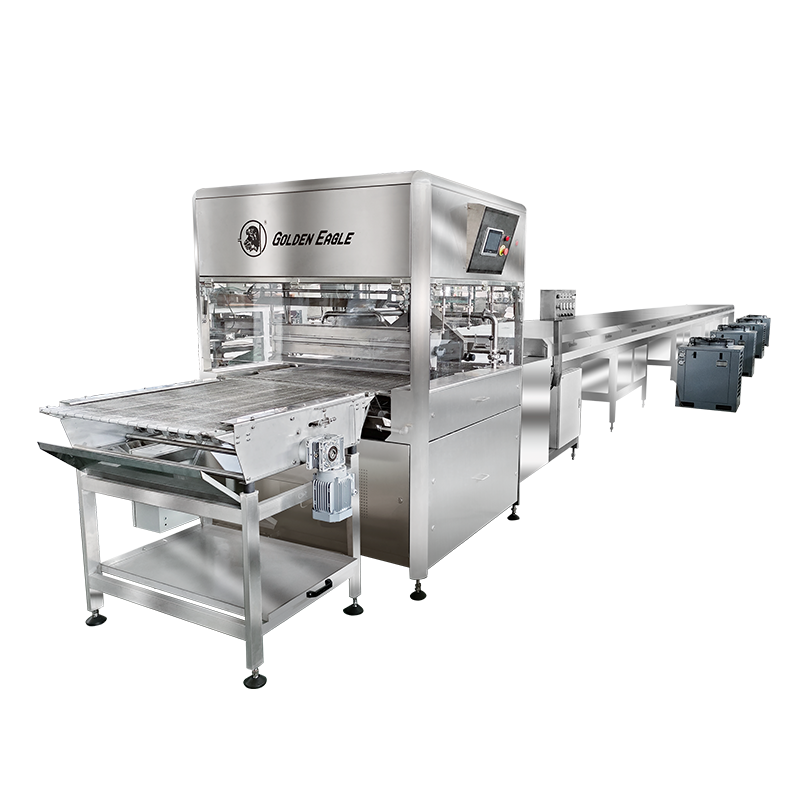
Mỗi Dây chuyền phủ sôcôla dòng SJP và các hệ thống công nghiệp tương đương có chung một tập hợp các hệ thống con, nhưng chất lượng xây dựng và độ chính xác điều khiển của từng hệ thống con là yếu tố phân biệt giữa một dây chuyền có dung sai chặt chẽ với một dây chuyền bị lệch trong một ca duy nhất.
| thành phần | Chức năng chính | Tác động dung sai điển hình |
|---|---|---|
| Đơn vị ủ | Duy trì cấu trúc tinh thể của khối sôcôla | Độ ổn định cộng hoặc trừ 0,5 độ |
| Đầu rèm | Cung cấp dòng phủ đều trên chiều rộng vành đai | Chênh lệch trọng lượng đai chéo dưới 3% |
| Cụm dao hơi | Cắt lớp phủ dư thừa theo độ dày mục tiêu | Trọng lượng lớp phủ có thể điều chỉnh theo từng bước nhỏ |
| Truyền động đai lưới | Vận chuyển sản phẩm với tốc độ đồng bộ, ổn định | Chênh lệch tốc độ dưới 1 phần trăm |
| làm mát tunnel | Đặt lớp phủ mà không gây nở mỡ | Kiểm soát độ dốc đa vùng |
| Bơm tuần hoàn đáy | Trả lại sô cô la dư thừa vào bể chứa | Ngăn ngừa sự tích tụ và trôi nhớt |
Bộ phận ủ đáng được quan tâm đặc biệt vì nó là bộ phận duy nhất chịu trách nhiệm lớn nhất cho hình thức bên ngoài của sản phẩm hoàn thiện. Sô cô la được ủ dưới nhiệt độ có bề mặt xỉn màu, có vệt và dễ bị nở trong vòng vài ngày sau khi đóng gói, trong khi sô cô la được ủ quá nóng có thể đông cứng quá nhanh bên trong enrober, làm tắc đầu rèm. Các hệ thống có phản hồi nhiệt độ vòng kín qua các bể nấu chảy, ủ và giữ duy trì dải hoạt động hẹp hơn so với các hệ thống dựa vào kiểm tra bộ điều nhiệt thủ công.
Điểm chuẩn thông lượng trên các cấu hình đường truyền
Công suất dây chuyền thường được xác định bằng chiều rộng băng tải và tốc độ băng tải, nhưng con số quan trọng trong vận hành là sản lượng được phủ trên giờ, vì đó là yếu tố quyết định liệu người chế tạo có theo kịp với dây chuyền nạp hay dây chuyền nướng ngược dòng hay không. Biểu đồ dưới đây phản ánh phạm vi thông lượng thường được trích dẫn trên bốn loại chiều rộng băng tải điển hình được sử dụng trong các ứng dụng phủ bánh kẹo và bánh mì.
Những số liệu này thay đổi tùy thuộc vào mật độ sản phẩm, trọng lượng lớp phủ mục tiêu và liệu dây chuyền có chạy qua khâu đáy trước hay không, vì vậy chúng phải được coi là phạm vi lập kế hoạch thay vì số liệu đảm bảo cho bất kỳ sản phẩm cụ thể nào. Cơ sở phủ một tấm bán dẫn nhẹ sẽ nằm ở đầu trên của phạm vi, trong khi cụm đai ốc dày đặc có trọng lượng lớp phủ mục tiêu nặng hơn sẽ chạy chậm hơn trên cùng một thiết bị.
Kiểm soát nhiệt độ chính xác trong chu kỳ sản xuất
Một trong những chỉ số hiệu suất bị bỏ qua nhiều hơn là mức độ giữ nhiệt độ sôcôla của dây chuyền chặt chẽ như thế nào khi nó chạy liên tục trong ca làm việc kéo dài 8 giờ. Sự dao động nhiệt độ rộng trong thời gian dài là nguyên nhân phổ biến gây ra các vấn đề về độ bóng và nở hoa không liên tục, khó chẩn đoán vì chúng không xuất hiện ở mỗi lô.
Các hệ thống vòng kín liên tục lấy mẫu nhiệt độ bể và điều chỉnh các bộ phận làm nóng theo từng bước nhỏ, giữ dải hẹp hơn nhiều so với các dây chuyền dựa vào kiểm tra thủ công định kỳ. Điều này quan trọng nhất trong thời gian dài hơn, vì một đường lệch dù chỉ một độ rưỡi trong vài giờ có thể chuyển sản phẩm từ trạng thái được tôi luyện thích hợp sang nhiệt độ kém đáng chú ý mà không có bất kỳ điểm kích hoạt rõ ràng nào.
Lưu ý hoạt động: Nhật ký nhiệt độ được lấy riêng từ thiết bị ủ và bể ủ sẽ hữu ích hơn cho việc khắc phục sự cố so với chỉ số kết hợp duy nhất, vì hai vùng có thể trôi đi độc lập khi bơm tuần hoàn có kích thước nhỏ hơn so với thể tích bể.
Dây chuyền phủ và lớp phủ thủ công: So sánh có cấu trúc
Các nhà sản xuất chuyển từ bể nhúng thủ công hoặc bể chứa mẻ nhỏ sang dây chuyền liên tục thường cân nhắc năm yếu tố thực tế thay vì một con số chi phí duy nhất. Bảng so sánh radar dưới đây cho điểm thiết bị bao bọc tự động so với lớp phủ thủ công ở quy mô tương đối, dựa trên kết quả hoạt động thường được báo cáo.
Mô hình hiển thị nhất quán là việc phủ thủ công chỉ giữ được lợi thế nhờ chi phí ban đầu thấp và đối với các mặt hàng có lô rất nhỏ hoặc có tính tùy chỉnh cao, tính linh hoạt trong thiết lập. Trên mọi trục khác, bao gồm tính nhất quán của độ dày lớp phủ và khối lượng mà một người vận hành có thể xử lý mỗi giờ, thiết bị tự động đạt điểm cao hơn đáng kể. Đây là lý do tại sao việc nhúng thủ công có xu hướng tồn tại ở các cài đặt thủ công hoặc khối lượng rất thấp, trong khi bất kỳ cơ sở nào sản xuất vượt quá vài trăm kg mỗi ca thường nhận thấy rằng chỉ riêng chi phí lao động và tỷ lệ sai sót là đủ cho một dây chuyền. Khoảng cách càng mở rộng khi bao gồm chi phí đóng gói và làm lại, vì lớp phủ thủ công không nhất quán có xu hướng tạo ra tỷ lệ cao hơn các mặt hàng phải được làm lại hoặc hạ cấp trước khi chúng được đóng gói bán lẻ.
Kết hợp thông số kỹ thuật của thiết bị với dòng sản phẩm của bạn
Việc lựa chọn giữa các cấu hình enrober phụ thuộc vào việc kết hợp một số thông số kỹ thuật với sản phẩm thực tế đang được phủ, thay vì chỉ đơn giản là chọn máy lớn nhất hiện có. Các yếu tố sau đây có xu hướng ảnh hưởng nhiều nhất đến quyết định cuối cùng.
- Chiều rộng vành đai liên quan đến diện tích sản phẩm và khoảng cách làn đường cần thiết để tránh sô cô la bắc cầu giữa các mặt hàng
- Có cần thiết đặt đáy trước hay không, điều này phụ thuộc vào việc sản phẩm có dính vào đai lưới trần hay không
- Chiều dài đường hầm làm mát liên quan đến tốc độ băng tải, vì các đường hầm có kích thước nhỏ hơn khiến sản phẩm chỉ được đặt một phần ở đầu ra
- Dung tích hồ chứa và kích thước bơm tuần hoàn tương ứng với khối lượng sản xuất hàng ngày
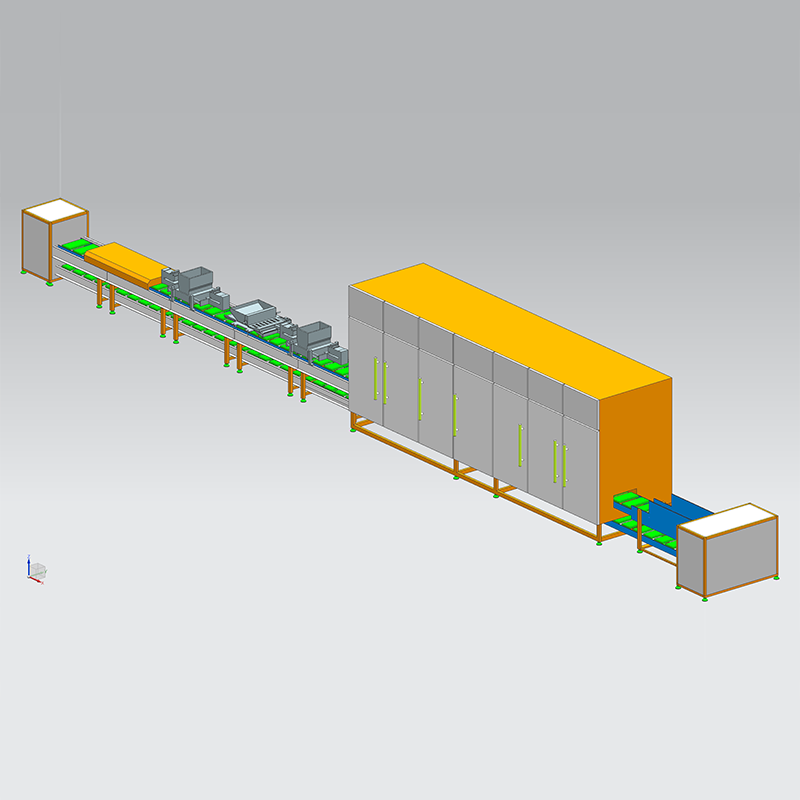
- Chiều dài sàn có sẵn, vì dây chuyền bọc thép có đường hầm làm mát tích hợp có thể chạy dài hơn đáng kể so với chỉ riêng đầu bọc
Các cơ sở vận hành các loại sản phẩm hỗn hợp trên cùng một dây chuyền cũng nên cân nhắc xem trọng lượng lớp phủ và tốc độ băng tải có thể được điều chỉnh nhanh như thế nào giữa các lần chạy, vì việc thay đổi thường xuyên trên một dây chuyền được thiết kế cho một cài đặt cố định duy nhất sẽ tạo ra thời gian ngừng hoạt động làm xói mòn lợi thế về thông lượng mà thiết bị được mua ngay từ đầu.
Cũng nên lập kế hoạch tăng trưởng khối lượng trong tương lai thay vì chỉ định quy mô theo sản lượng hiện tại. Việc thêm công cụ mã hóa thứ hai sau này, khi không gian sàn và các kết nối tiện ích chưa bao giờ được tính đến trong quá trình lắp đặt ban đầu, thường gây gián đoạn và tốn kém hơn nhiều so với việc chỉ định một bể chứa lớn hơn một chút hoặc một phần đường hầm mô-đun ở phía trước. Việc xem xét các yêu cầu về tiện ích, bao gồm công suất khí nén cho dao khí và tải làm lạnh cho đường hầm làm mát, cùng với thông số kỹ thuật cơ học sẽ tránh được lỗ hổng chung trong đó bản thân bộ điều chỉnh có kích thước chính xác nhưng cơ sở hạ tầng nhà máy hỗ trợ thì không.
Thực hành bảo trì giúp kéo dài tuổi thọ dịch vụ
Thiết bị bọc hoạt động liên tục với sản phẩm thực phẩm đông cứng khi tiếp xúc với bề mặt mát, điều đó có nghĩa là quy trình bảo trì có phần khác với máy móc sản xuất thông thường. Ba lĩnh vực có xu hướng chiếm phần lớn thời gian ngừng hoạt động ngoài dự kiến.
| Khu vực bảo trì | Tần suất được đề xuất | Chế độ lỗi nếu bị bỏ qua |
|---|---|---|
| Làm sạch và căng đai lưới | Hàng ngày đến hàng tuần | sô cô la buildup causing belt tracking issues |
| Kiểm tra vòi phun khí | hàng tuần | Trọng lượng lớp phủ không đồng đều trên chiều rộng vành đai |
| Tẩy cặn bể ủ | hàng tháng | Giảm truyền nhiệt và trôi nhiệt độ |
| làm mát tunnel coil check | Hàng quý | Thời gian đông kết không đủ dẫn đến sản phẩm đầu ra bị mềm |
Lịch trình làm sạch đối với sô cô la quan trọng hơn so với nhiều phương tiện phủ khác vì sản phẩm còn sót lại trong bể chứa qua đêm sẽ kết tinh lại với cấu trúc chất béo khác với sô cô la mới được ủ và đưa nó vào bồn tắm vào sáng hôm sau mà không cần ủ lại thích hợp là nguyên nhân phổ biến, có thể tránh được làm nở bề mặt trong mẻ đầu tiên của ca mới.
Việc ghi nhật ký bằng văn bản về các lần kiểm tra vòi phun, kiểm tra độ căng đai và ngày tẩy cặn trong bể cũng giúp dễ dàng phát hiện sự chậm trễ trong hoạt động trước khi nó ngừng hoạt động hoàn toàn. Nhiều sự kiện ngừng hoạt động ngoài kế hoạch trên thiết bị mã hóa bắt nguồn từ khoảng thời gian bảo trì đã bị bỏ qua một lần và không bao giờ được thực hiện, thay vì lỗi thành phần đột ngột, đó là lý do tại sao một danh sách kiểm tra định kỳ đơn giản có xu hướng mang lại lợi nhuận lớn hơn bất kỳ thiết bị chẩn đoán nào.
Danh mục sản phẩm được hưởng lợi nhiều nhất từ Enrobing
Không phải mọi sản phẩm tráng phủ đều cần một dây chuyền hoàn chỉnh liên tục, nhưng có nhiều chủng loại đạt đến ngưỡng âm lượng trong đó thiết bị bọc phủ trở thành lựa chọn thiết thực hơn so với việc nhúng hoặc tráng bằng tay. Các danh mục sau đây là những ứng cử viên phổ biến nhất cho một người đăng ký chuyên dụng.
- Bánh xốp, bánh quy và bánh quy, trong đó lớp lót đáy đều ngăn không cho phần đế không được phủ hoặc dính vào đai lưới trần
- Cụm đai ốc và thanh granola, đòi hỏi trọng lượng lớp phủ nặng hơn và được hưởng lợi từ khả năng kiểm soát dao hơi chính xác để tránh tập trung xung quanh các hình dạng không đều
- Trái cây sấy khô và hỗn hợp đường mòn, trong đó kích thước sản phẩm nhỏ khiến việc nhúng thủ công tốn nhiều công sức so với sản lượng
- Các thanh kem và các món mới đông lạnh cần có rèm cài đặt nhanh trước khi sản phẩm mềm ra trên dây đai
- Trung tâm kẹo và pralines, nơi độ dày vỏ nhất quán ảnh hưởng đến cả hình thức bên ngoài và độ ổn định của kệ
Mỗi loại này đặt ra những yêu cầu khác nhau trên cùng một hệ thống con cốt lõi. Ví dụ: dòng sản phẩm mới đông lạnh ưu tiên tốc độ rèm và thời gian đặt ngắn so với dung tích bình chứa, trong khi dòng cụm đai ốc ưu tiên phạm vi dao khí vì bản thân các sản phẩm không đều và dày đặc. Việc xem xét loại cơ sở nào trước khi chỉ định chiều rộng vành đai hoặc chiều dài đường hầm giúp cho cuộc thảo luận về kích thước thiết bị được căn cứ vào sản phẩm thực tế thay vì các số liệu cho mục đích chung.
Các khuyết tật lớp phủ thường gặp và nguyên nhân gốc rễ của chúng
Hầu hết các vấn đề về chất lượng bắt nguồn từ thiết bị mã hóa đều rơi vào một số ít các dạng lặp lại. Việc nhận biết hệ thống con nào chịu trách nhiệm về một lỗi nhất định sẽ rút ngắn đáng kể thời gian khắc phục sự cố vì mặt khác, người vận hành có xu hướng điều chỉnh điều khiển sai trước tiên.
| khiếm khuyết | Nguyên nhân có thể xảy ra | Hệ thống con cần kiểm tra |
|---|---|---|
| Độ dày lớp phủ không đồng đều trên chiều rộng vành đai | Đầu phun của dao hơi bị lệch hoặc bị chặn một phần | Cụm dao hơi |
| Bề mặt xỉn màu hoặc có sọc | sô cô la out of temper before reaching the curtain | Đơn vị ủ |
| Đế trần hoặc lộ ra trên thành phẩm | Thẻ trước khi chạm đáy bị thiếu hoặc điều chỉnh sai | Người đặt trước |
| Sản phẩm dính vào nhau ở đầu ra | Thời gian dừng đường hầm làm mát không đủ | làm mát tunnel length or belt speed |
| sô cô la pooling around product base | Lưu lượng rèm quá mức liên quan đến áp suất của dao khí | Đầu rèm and air knife balance |
Bởi vì những lỗi này thường xuất hiện không liên tục thay vì trên từng đơn vị, nên việc theo dõi ca làm việc, loại sản phẩm hoặc điều kiện môi trường xung quanh có liên quan đến sự cố thường hiệu quả hơn việc điều chỉnh máy theo phản ứng sau một lô được gắn cờ. Độ ẩm môi trường và nhiệt độ nhà máy nói riêng có thể làm thay đổi hiệu suất của đường hầm làm mát ngay cả khi mọi cài đặt bên trong vẫn giữ nguyên, đó là lý do tại sao một số cơ sở ghi lại các điều kiện trong phòng cùng với việc kiểm tra chất lượng sản phẩm trong quá trình chuyển đổi theo mùa.
Câu hỏi thường gặp
Q1: Sự khác biệt giữa máy enrober và máy nhúng là gì?
Máy nhúng thường ngâm từng vật phẩm trong bể sô cô la tĩnh hoặc được khuấy nhẹ, trong khi máy nhúng là một hệ thống liên tục trong đó sản phẩm di chuyển dưới lớp sô cô la trên đai lưới, sau đó là cắt dao khí và đường hầm làm mát chuyên dụng. Máy gia công được chế tạo để sản xuất liên tục với khối lượng lớn, trong khi thiết bị nhúng phù hợp với các hoạt động thủ công nhỏ hơn hoặc nhiều hơn.
Câu hỏi 2: Độ dày lớp phủ được kiểm soát trên dây chuyền bọc thép như thế nào?
Độ dày lớp phủ chủ yếu được thiết lập bởi áp suất và góc của dao khí chứ không phải bởi chính dòng chảy của rèm. Rèm sẽ phủ toàn bộ lớp sơn thừa và dao hơi sẽ loại bỏ phần thừa để tạo ra độ dày mục tiêu, độ dày này thường có thể được tinh chỉnh theo từng bước nhỏ để phù hợp với yêu cầu về trọng lượng sản phẩm.
Câu 3: Điều gì khiến sô cô la nở hoa trên các sản phẩm bọc vải?
Sự nở hoa thường xảy ra do ủ không đúng cách, thay đổi nhiệt độ trong quá trình làm mát hoặc bảo quản thành phẩm trong điều kiện ấm và mát dao động sau khi đóng gói. Nó xuất hiện dưới dạng màng bề mặt màu xám hoặc trắng xỉn và mặc dù không phải là vấn đề an toàn thực phẩm nhưng được coi là khiếm khuyết về chất lượng vì nó ảnh hưởng đến hình thức và kết cấu.
Câu hỏi 4: Một dây chuyền mã hóa có thể xử lý nhiều loại sản phẩm không?
Hầu hết các dây chuyền đều có thể xử lý nhiều hình dạng và kích cỡ sản phẩm trong giới hạn về chiều rộng băng tải và chiều dài đường hầm làm mát, miễn là trọng lượng lớp phủ, tốc độ băng tải và cài đặt đáy trước được điều chỉnh giữa các lần chạy. Các cơ sở có tổ hợp sản phẩm rất đa dạng nên xác nhận thời gian chuyển đổi trước khi chọn cấu hình cụ thể.
Câu 5: Đường hầm làm mát cần dài bao lâu?
Yêu cầu về chiều dài đường hầm phụ thuộc vào tốc độ băng tải và trọng lượng lớp phủ mục tiêu, vì lớp phủ dày hơn và tốc độ băng tải nhanh hơn đều làm tăng thời gian cần thiết để sô cô la đông kết hoàn toàn trước khi sản phẩm đến đầu ra. Điều này thường được tính toán từ sự kết hợp giữa thời gian dừng cần thiết và tốc độ băng chuyền chạy của đường cụ thể.