

Làm thế nào máy phủ, trang trí và đánh bóng sô cô la đạt được độ hoàn thiện hoàn hảo
Tại sao giai đoạn phủ cuối cùng quyết định chất lượng bánh kẹo
Một thanh kẹo, praline hoặc bánh quy có thể được làm từ những nguyên liệu thô tuyệt vời và vẫn không thể bán được nếu lớp phủ bên ngoài bị xỉn màu, không đồng đều hoặc bị nứt. Giai đoạn hoàn thiện của một dây chuyền bánh kẹo là giai đoạn sản phẩm đạt được bề mặt bóng loáng, ngon miệng hoặc mất giá trị thị trường do những khiếm khuyết có thể nhìn thấy được. Giai đoạn này thường bao gồm ba bước được kết nối với nhau: phủ sô cô la lỏng vào giữa, thêm hoa văn trang trí hoặc lớp phủ trên và đánh bóng bề mặt để có độ bóng ổn định, hấp dẫn.
Các nhà sản xuất coi ba bước này như một quy trình công việc liên tục, thay vì các máy riêng biệt được gắn chặt với nhau, báo cáo một cách nhất quán ít lỗi bị loại hơn và sản lượng có thể dự đoán được nhiều hơn. Bài viết này xem xét cách thức hoạt động của từng giai đoạn, những biến số của quy trình quan trọng và cách đánh giá thiết bị cho một dây chuyền sản xuất cần quá trình hoàn thiện chuyên nghiệp, có thể lặp lại.
Ba giai đoạn của dây chuyền sơn
Trước khi so sánh các máy riêng lẻ, cần tách quá trình hoàn thiện thành các vùng chức năng riêng biệt. Mỗi vùng có phạm vi nhiệt độ, hoạt động cơ học và mục tiêu chất lượng riêng.
| sân khấu | Chức năng chính | Phạm vi nhiệt độ điển hình | Rủi ro chất lượng nếu bị bỏ qua |
|---|---|---|---|
| Lớp phủ (mã hóa) | Phủ một lớp sô-cô-la hoặc vỏ hỗn hợp đồng nhất lên phần giữa | 29 đến 32 độ C | Điểm trần, lớp phủ mỏng, khuyết tật nền móng |
| Trang trí | Áp dụng các đường mưa phùn, dấu chấm, vết vùi hoặc màu thứ hai | 30 đến 33 độ C | Mô hình thương hiệu không nhất quán, sự khác biệt về mặt hình ảnh kém |
| đánh bóng | Tạo lớp bóng ổn định và loại bỏ sương mù bề mặt | Môi trường xung quanh, 18 đến 22 độ C | Bề mặt đục, có dấu vân tay, thời gian sử dụng ngắn |
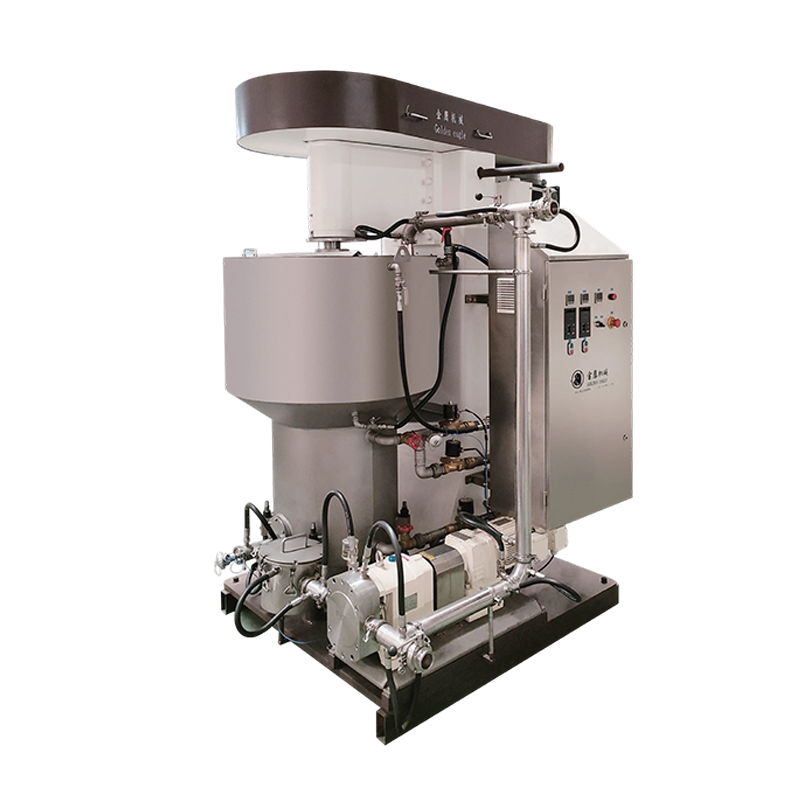
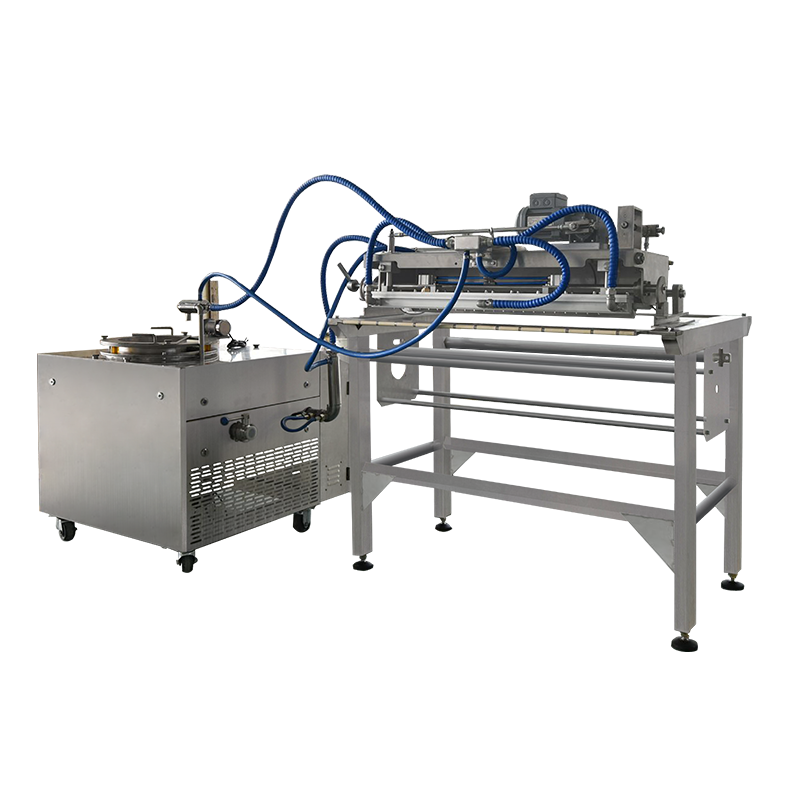
Mỗi khu vực này có thể được xử lý bằng một máy chuyên dụng và cách chúng kết nối thông qua hệ thống vận chuyển có ảnh hưởng trực tiếp đến tốc độ và tính nhất quán của dây chuyền. A máy phun sô cô la thường được sử dụng ngược dòng để giữ cho sô cô la tan chảy được tuần hoàn liên tục và ở độ nhớt ổn định trước khi nó chạm tới lớp phủ, giúp giảm nguy cơ trôi dạt nhiệt độ khi nạp vào máy enrober.
Điều gì xảy ra bên trong dây chuyền phủ sôcôla
Một máy enrober hoạt động bằng cách chuyển các phần trung tâm, chẳng hạn như bánh quy, các loại hạt, trái cây hoặc nhân đúc, dưới một tấm màn sô cô la ủ nóng rơi xuống. Một dây đai lưới đưa sản phẩm xuyên qua tấm rèm, sau đó đi qua con lăn phủ đáy và cuối cùng là qua một bộ máy thổi khí hoặc dao để kiểm soát độ dày của vỏ. Tốc độ đai, thể tích rèm và luồng không khí là ba biến số ảnh hưởng nhiều nhất đến trọng lượng lớp phủ.
Các vùng chức năng cốt lõi của dây chuyền Enrobing
- Phần nạp liệu: căn chỉnh và tạo khoảng cách cho các phần ở giữa trước khi chúng đi vào rèm
- Vùng phủ rèm và đáy: áp dụng lớp sô cô la chính từ trên xuống dưới
- Vùng chi tiết: loại bỏ sô cô la dư thừa và định hình cạnh phủ
- Đường hầm làm mát: đặt vỏ thông qua việc giảm nhiệt độ được kiểm soát
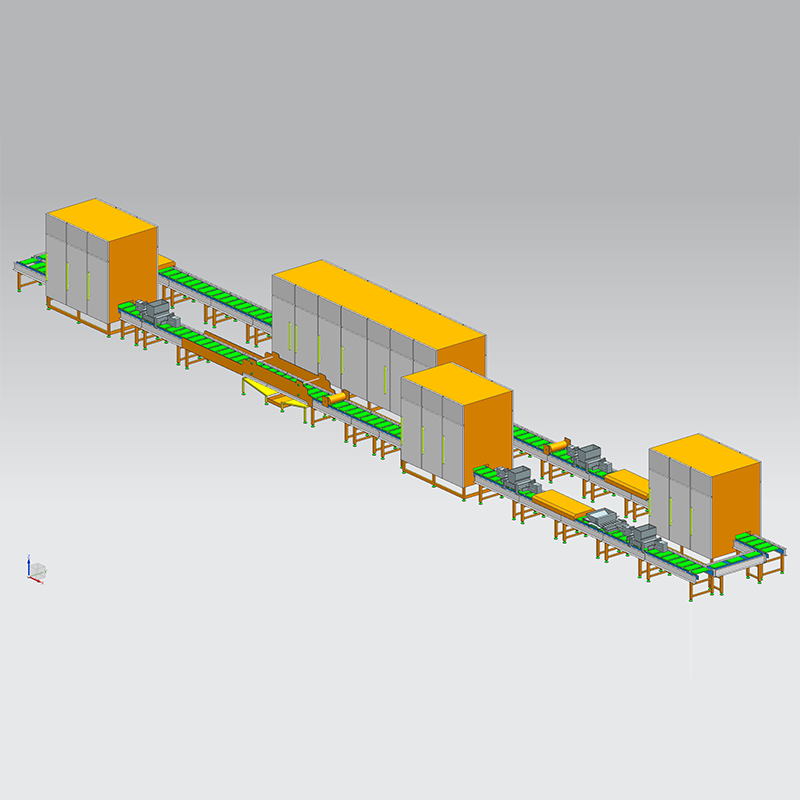
các Dây chuyền phủ sôcôla dòng SJP được xây dựng theo trình tự này, kết hợp bình chứa sôcôla đã được tôi luyện, đầu phủ rèm và đường hầm làm mát thành một đường kết nối duy nhất. Bởi vì bể chứa sô cô la tuần hoàn liên tục nên dây chuyền tránh được các vấn đề lắng đọng và bong tróc xảy ra khi sô cô la tan chảy nằm yên trong thời gian dài.
đáng tin cậy vận chuyển sô cô la giữa bể nấu chảy, bộ phận ủ và đầu bao bọc cũng quan trọng như chính đầu bao bọc. Nếu bơm chuyển hoặc đường ống cho phép sôcôla nguội không đều, độ nhớt ở màng sẽ thay đổi và trọng lượng lớp phủ sẽ trôi đi trong suốt quá trình sản xuất ngay cả khi cài đặt enrober không bao giờ thay đổi. Đây là lý do tại sao các đường dây mã hóa thường được chỉ định là một hệ thống được kết nối thay vì các thành phần được mua riêng lẻ.

Các giai đoạn phủ, trang trí và đánh bóng kết nối như thế nào
Hiểu được dòng chảy vật lý của sản phẩm thông qua dây chuyền hoàn thiện giúp dễ dàng chẩn đoán vấn đề chất lượng bắt nguồn từ đâu. Sơ đồ bên dưới thể hiện trình tự điển hình từ sản phẩm trung tâm thô đến sản phẩm được đóng gói, đánh bóng.
Thêm bản sắc thông qua trang trí
Khi một sản phẩm có vỏ sô cô la cố định, việc trang trí sẽ mang lại nhận dạng hình ảnh cho sản phẩm đó trên kệ bán lẻ. Điều này có thể bao gồm một đường mưa phùn tương phản, các mẫu chấm, hạt cắt nhỏ hoặc vụn vụn hoặc mẫu in sử dụng bơ ca cao màu. Việc trang trí phải được thực hiện khi lớp vỏ nền vẫn còn dễ tiếp thu, vì sô cô la đã kết tinh hoàn toàn sẽ không liên kết đúng cách với lớp thứ hai.
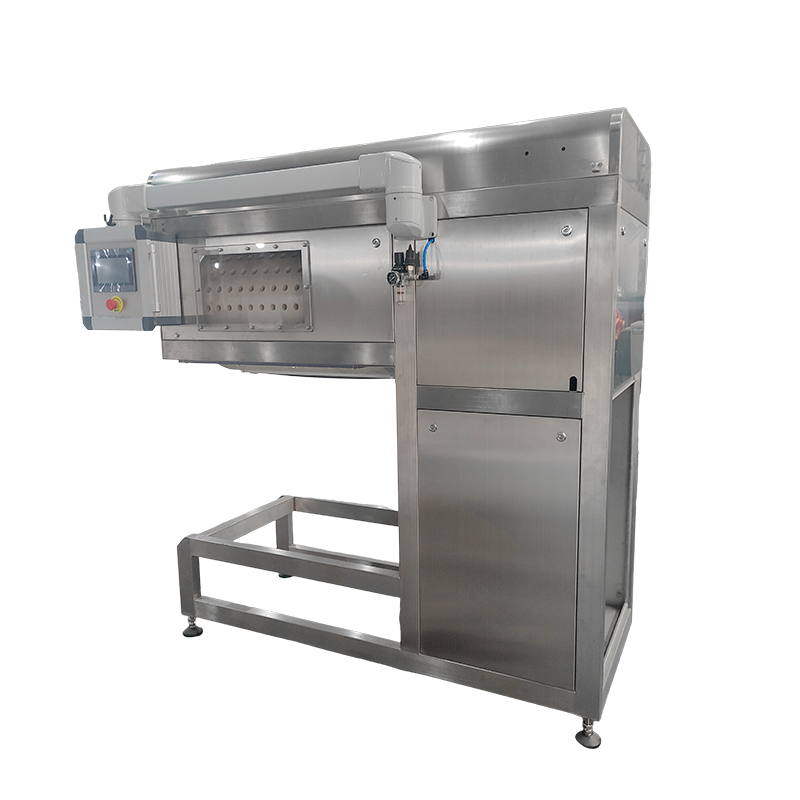
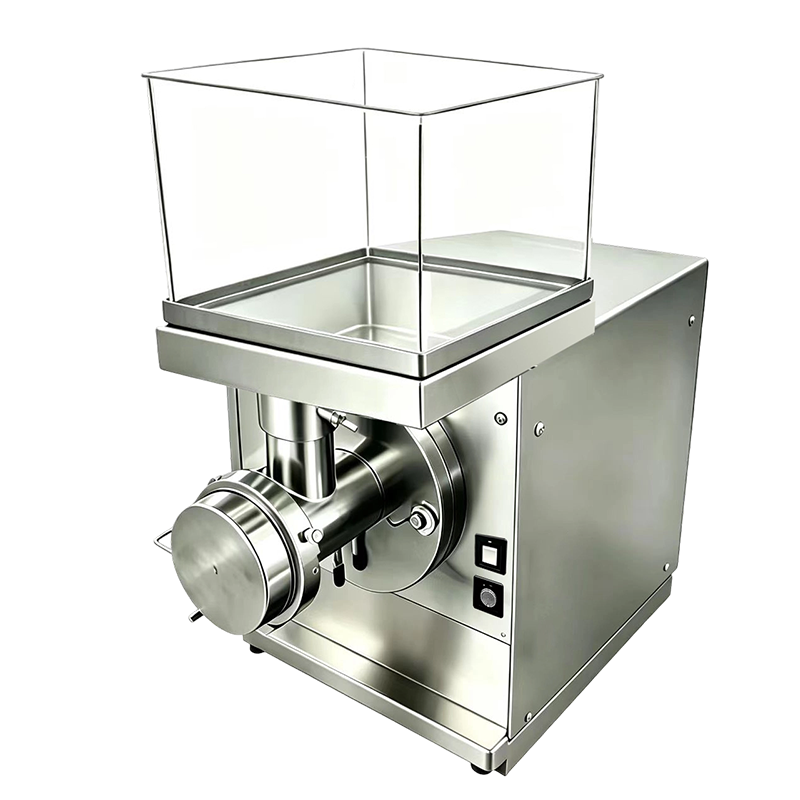
A Máy trang trí QLH được đặt ngay sau đường hầm làm mát của dây chuyền bao bọc sao cho lớp vỏ đế có độ bám dính bề mặt vừa đủ để lớp trang trí bám vào mà không bị nhòe. Khoảng cách vòi phun, đồng bộ hóa tốc độ dây chuyền với băng tải chính và độ nhớt của vật liệu đều ảnh hưởng đến độ sạch của mẫu thu được.
Ngoài các mẫu hình mưa phùn và chấm, nhiều đường còn sử dụng một máy phủ đai cấu hình để áp dụng lớp đầy đủ thứ hai, chẳng hạn như lớp phủ hợp chất màu trên lớp vỏ sô cô la nền, trước khi đầu trang trí thêm chi tiết mịn hơn. Cách tiếp cận theo lớp này phổ biến đối với các sản phẩm theo mùa hoặc quảng cáo cần nhận diện hình ảnh riêng biệt mà không thay đổi công thức cơ bản.

Đánh bóng: Bước quyết định sức hấp dẫn của kệ
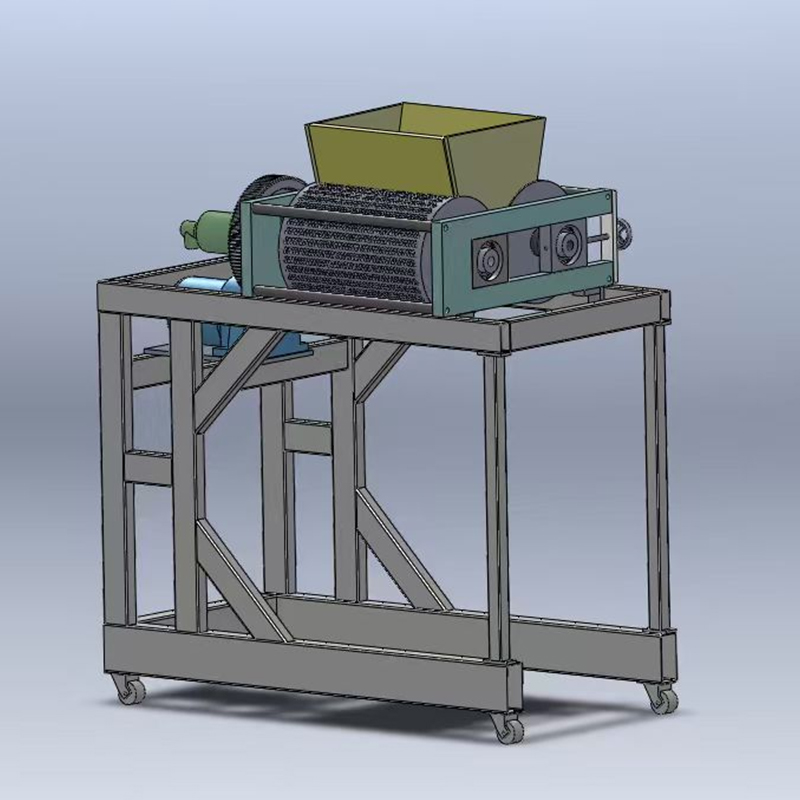
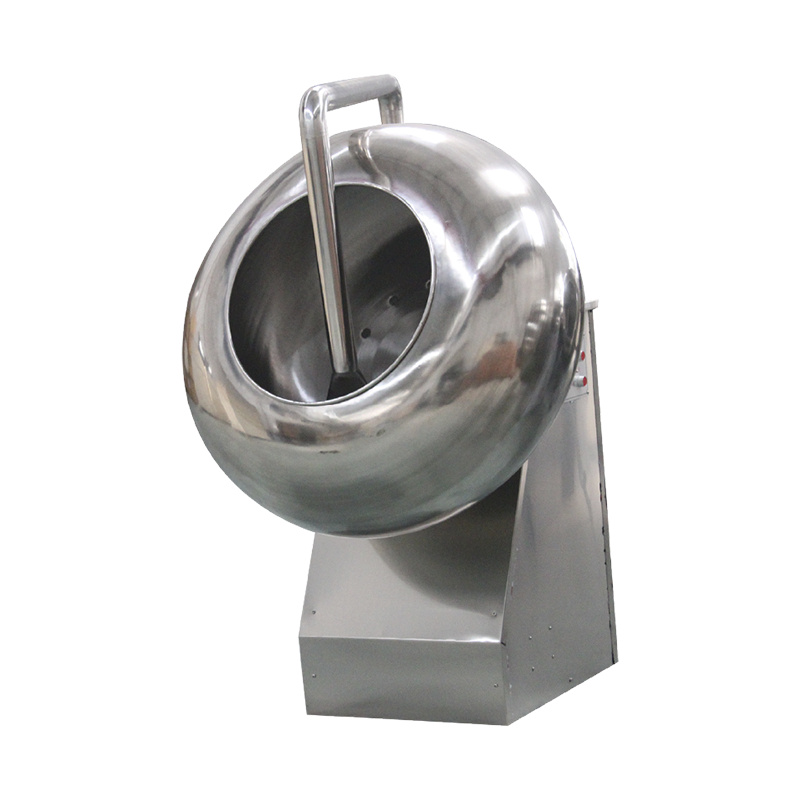
Độ bóng là một trong những điều đầu tiên người mua chú ý và nó cũng là một trong những thuộc tính chất lượng dễ bị mất đi nhất trong quá trình bảo quản và vận chuyển. Đánh bóng giải quyết vấn đề này bằng cách tạo một lớp màng mỏng, ổn định trên sản phẩm được phủ, phổ biến nhất là thông qua quy trình trống quay về nguyên tắc tương tự như đánh bóng. máy cán kẹo hoạt động, trong đó sản phẩm được lắc nhẹ nhàng trong khi một lượng nhỏ chất đánh bóng được sử dụng với liều lượng được kiểm soát.
A Máy đánh bóng dòng PGJ thường hoạt động như bước cơ khí cuối cùng trước khi đóng gói. Tốc độ quay của trống, thời gian dừng và khoảng thời gian định lượng cần phải được điều chỉnh theo kích thước và hình dạng sản phẩm cụ thể, vì các mảnh quá khổ hoặc không đều sẽ đánh bóng không đều nếu tốc độ trống được đặt cho một mặt hàng nhỏ hơn, đồng đều hơn.
| đánh bóng Variable | Hiệu ứng nếu quá thấp | Hiệu ứng nếu quá cao |
|---|---|---|
| Tốc độ quay trống | Phân bố độ bóng không đồng đều | Bề mặt bị mài mòn, sứt mẻ các cạnh |
| thời gian dừng | Sự hình thành màng không hoàn chỉnh | Tích tụ quá mức, bề mặt dính |
| đánh bóng agent dosage | Kết thúc xỉn màu, loang lổ | Những mảnh dính dính lại với nhau |
Giai đoạn này cũng có chức năng chung thiết bị phủ kẹo dành cho các loại bánh kẹo đóng hộp ngoài sôcôla, bao gồm các loại hạt bọc đường và các sản phẩm kiểu bánh dragee, vì cơ chế trống và nguyên lý định lượng phần lớn giống nhau bất kể vật liệu phủ.
So sánh nhanh vai trò của thiết bị
các table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Thiết bị | Vị trí trong dòng | Đầu ra chính |
|---|---|---|
| Dòng Enrobing sô cô la | Sau khi tạo hình phần trung tâm, trước khi làm nguội đường hầm | Độ che phủ vỏ đồng nhất |
| Trang trí Machine | Sau khi làm nguội đường hầm, trước khi đông kết cuối cùng | Hoa văn, mưa phùn hoặc lớp màu thứ hai |
| đánh bóng Machine | Giai đoạn cuối cùng trước khi đóng gói | Độ bóng ổn định và bảo vệ bề mặt |
Khi bố trí một dây chuyền hoàn thiện mới, hãy để khoảng cách có thể điều chỉnh giữa lối ra của đường hầm làm mát và đầu trang trí. Sản phẩm thoát ra khỏi đường hầm quá ấm sẽ bị lem dưới vòi trang trí, trong khi sản phẩm đã nguội quá mức sẽ không chấp nhận lớp thứ hai một cách sạch sẽ.
Các khuyết tật bề mặt phổ biến và nguồn gốc của chúng
Hầu hết các lỗi lớp phủ có thể nhìn thấy được có thể bắt nguồn từ một trong số ít các biến số của quy trình. Việc xem xét mô hình của một lỗi, thay vì chỉ xem xét lỗi, thường chỉ ra giai đoạn chịu trách nhiệm.
- Vệt màu xám hoặc nở hoa : thường liên quan đến việc kiểm soát nhiệt độ kém trước khi sô-cô-la đạt đến lớp bọc, hoặc do chu kỳ nhiệt độ trong quá trình bảo quản sau khi đóng gói
- Các mảng mỏng hoặc trần trên vỏ : thường do thể tích rèm quá thấp so với tốc độ đai hoặc do các phần ở giữa quá lạnh khi đi vào rèm
- Đường trang trí gợn sóng hoặc bị hỏng : thường là sự cố đồng bộ hóa giữa đầu trang trí và tốc độ băng tải chính
- Độ bóng mờ hoặc loang lổ sau khi đánh bóng : thường bắt nguồn từ việc định lượng chất đánh bóng không nhất quán hoặc tốc độ trống không phù hợp với kích thước sản phẩm
- Sản phẩm dính vào nhau sau khi đánh bóng : nói chung là kết quả của việc sử dụng quá nhiều chất đánh bóng kết hợp với thời gian lưu hoặc khô không đủ
Bởi vì các công đoạn này được kết nối với nhau nên khiếm khuyết xuất hiện ở bước đánh bóng không phải lúc nào cũng bắt nguồn từ đó. Ví dụ, một lớp vỏ được phủ một chút ở giai đoạn bọc ngoài có thể để lại kết cấu bề mặt không đồng đều mà không có sự điều chỉnh đánh bóng nào có thể khắc phục được hoàn toàn.
Thói quen bảo trì thực tế để có kết quả ổn định
Thiết bị hoàn thiện chạy bằng dây đai chuyển động, trống quay và sôcôla lỏng tuần hoàn liên tục, tất cả đều cần được chú ý thường xuyên để duy trì chất lượng ổn định trong quá trình sản xuất lâu dài.
- Làm sạch rèm phủ và con lăn phía dưới vào cuối mỗi ca làm việc để ngăn ngừa sự tích tụ cặn làm thay đổi trọng lượng lớp phủ theo thời gian
- Kiểm tra độ căng của dây đai trên các phần bao bọc và làm mát hàng tuần, vì dây đai bị võng sẽ thay đổi thời gian dừng dưới rèm
- Kiểm tra vòi phun trang trí hàng ngày để phát hiện tắc nghẽn một phần, đây là nguyên nhân phổ biến và thường bị bỏ qua gây ra các kiểu mưa phùn không nhất quán
- Hiệu chỉnh máy bơm định lượng chất đánh bóng theo lịch trình cố định thay vì chờ xuất hiện vấn đề về độ bóng rõ ràng
- Ghi lại các chỉ số nhiệt độ của thiết bị ủ để có thể phát hiện được sự trôi dạt dần dần trước khi nó ảnh hưởng đến toàn bộ lô sản xuất
Câu hỏi thường gặp
Câu hỏi 1: Sự khác biệt giữa phương pháp phủ và tráng phủ là gì?
Enrobing áp dụng một lớp phủ bằng cách đưa sản phẩm dưới một tấm màn sô cô la lỏng đang rơi xuống, phù hợp với những miếng cần có lớp vỏ đều, đầy đủ. Panning áp dụng lớp phủ thành các lớp mỏng trong khi sản phẩm được trộn trong một trống quay, phù hợp với các mảnh nhỏ hơn hoặc các ứng dụng ưu tiên lớp mỏng hơn, có thể xây dựng được.
Câu hỏi 2: Thời gian trang trí so với đường hầm làm mát như thế nào?
Việc trang trí thường được thực hiện ngay sau khi lớp vỏ đế thoát ra khỏi đường hầm làm mát, khi bề mặt vẫn còn dính nhẹ. Điều này cho phép lớp trang trí liên kết mà lớp vỏ nền không bị mất hình dạng hoặc lớp trang trí bị lem khi tiếp xúc.
Câu 3: Tại sao việc đánh bóng đôi khi làm giảm độ bóng thay vì cải thiện nó?
Điều này thường xảy ra khi liều lượng chất đánh bóng quá cao so với thời gian lưu lại, để lại một lớp màng không đều hoặc dính thay vì mịn. Giảm liều lượng một chút hoặc kéo dài thời gian dừng thường giải quyết được vấn đề.
Câu hỏi 4: Một dây chuyền có thể xử lý nhiều hình dạng sản phẩm mà không cần chuyển đổi lớn không?
Nhiều dây chuyền hoàn thiện có thể xử lý nhiều hình dạng hợp lý chỉ với tốc độ dây đai và điều chỉnh âm lượng rèm. Tuy nhiên, những thay đổi đáng kể về kích thước hoặc trọng lượng của sản phẩm thường yêu cầu điều chỉnh tốc độ trống ở giai đoạn đánh bóng và chiều cao vòi phun ở giai đoạn trang trí.
Câu hỏi 5: Điều gì khiến trọng lượng lớp phủ bị lệch trong thời gian sản xuất dài?
Sự thay đổi nhiệt độ dần dần trong bể chứa sôcôla tuần hoàn là nguyên nhân phổ biến nhất, vì độ nhớt thay đổi theo nhiệt độ ngay cả trong phạm vi hẹp. Kiểm tra nhiệt độ thường xuyên ở tấm màn, không chỉ ở bể tan chảy, giúp phát hiện điều này trước khi nó ảnh hưởng đến năng suất.